
Рыба
- Снижение усушки продукта
- Сохранение структуры, вкуса и формы
- Компактная спиральная компоновка
- Гигиеническое исполнение для пищевого производства
Особенности продукта
Рыба и другие морепродукты имеют деликатную структуру мышечной ткани и высокое содержание влаги, что делает их чувствительными к процессу замораживания. Поэтому шоковая заморозка морепродуктов требует не менее тщательного подхода. Форма продукта (целая тушка, филе, стейк), его жирность и толщина напрямую влияют на требуемую скорость и температурный режим заморозки. Применение универсального оборудования без учета этих особенностей приводит к деформации, значительной потере влаги при заморозке и последующей дефростации, а также к ухудшению товарного вида. Поэтому технология шоковой заморозки адаптируется под конкретный вид сырья.
Технология обработки
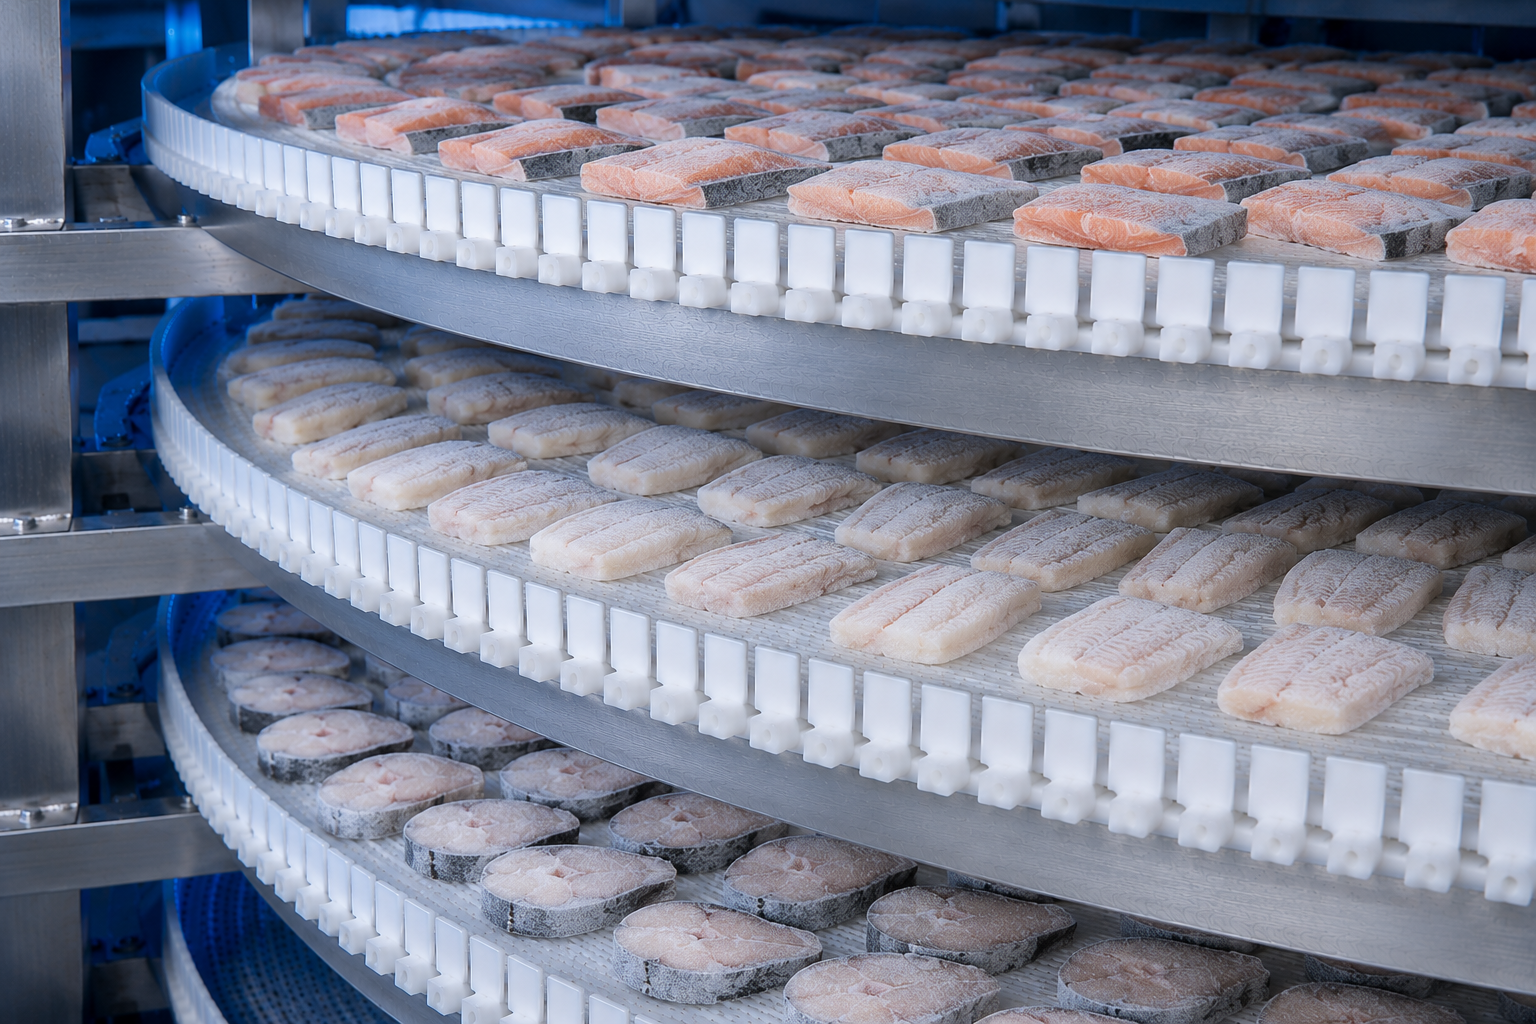
Основа технологии шоковой заморозки — интенсивный теплообмен между продуктом и охлаждающей средой. Рыба, размещенная на конвейере, проходит через камеру, где воздухоохладители создают интенсивную циркуляцию холодного воздуха с температурой от -30 °C до -40 °C. Высокая скорость воздушного потока обеспечивает быстрое понижение температуры в толще продукта, что способствует равномерной кристаллизации влаги. Это минимизирует повреждение клеточных мембран, сохраняет естественную консистенцию и сокращает потерю веса после размораживания.
Состав оборудования
Типовое оборудование для шоковой заморозки рыбы объединяется в промышленную линию — единый комплекс, спроектированный для непрерывной работы. В его состав входят следующие компоненты: - Подающий конвейер для равномерной загрузки продукта. - Морозильный аппарат: спиральный фризер (для филе, стейков, мелкой рыбы и морепродуктов по технологии IQF-заморозки, предотвращающей слипание) или туннельный фризер (для крупной рыбы в блоках или коробах). - Изотермическая камера шоковой заморозки, выполненная из сэндвич-панелей. - Система воздухоохладителей для создания и распределения потоков холодного воздуха. - Холодильный агрегат (машина) требуемой производительности. - Конвейерная система выгрузки замороженного продукта. - Щит управления на базе промышленного контроллера, обеспечивающий полную автоматизацию линии заморозки. - Системы санитарной обработки и мойки конвейера.
Параметры подбора линии
Конфигурация линии заморозки морепродуктов или рыбы проектируется индивидуально на основе анализа производственной задачи. Ключевые параметры для расчета и проектирования: - Тип и характеристики продукта: вид рыбы, способ разделки (филе, тушка), размеры, жирность. - Требуемая производительность линии в кг/час. - Начальная и конечная температура продукта. - Режим работы производства: количество смен, часов в сутки. - Габариты производственного помещения и точки подключения коммуникаций. - Требования к санитарному исполнению и материалам, включая нержавеющую сталь.
Интеграция в производство
Линия шоковой заморозки встраивается в общую технологическую цепочку рыбоперерабатывающего предприятия, требуя точной синхронизации. Подача и выгрузка продукта должны быть согласованы по скорости и производительности с участками разделки, филетирования, глазирования и упаковки. Грамотное проектирование внутрицеховой логистики исключает простои и обеспечивает непрерывность производственного цикла.
Автоматизация и управление
Процесс заморозки управляется автоматизированной системой на базе промышленного контроллера (PLC). Система контролирует и поддерживает заданные параметры: температуру воздуха в камере, скорость движения конвейера, что определяет время замораживания, работу вентиляторов и циклы оттайки воздухоохладителей. Автоматизация обеспечивает стабильность технологического процесса, повторяемость качества конечного продукта и минимизирует влияние человеческого фактора.
Типовые ошибки при внедрении
Ошибки при проектировании и эксплуатации линии шоковой заморозки приводят к снижению качества продукции и прямым экономическим потерям. Типовые проблемы, с которыми сталкиваются производства: - Игнорирование физических свойств продукта при выборе оборудования. - Неверно подобранный температурный режим или время замораживания. - Неравномерное распределение воздушных потоков внутри морозильной камеры. - Несоответствие производительности линии реальным потребностям производства. - Отсутствие синхронизации линии с участками подачи сырья и упаковки готового продукта. - Недооценка роли автоматизации для поддержания стабильных технологических режимов. - Использование материалов, не соответствующих санитарным нормам пищевой промышленности. - Отсутствие или неэффективная система периодической мойки и дезинфекции конвейера.
Технические характеристики системы
Типовая схема решения: шоковая заморозка рыбы
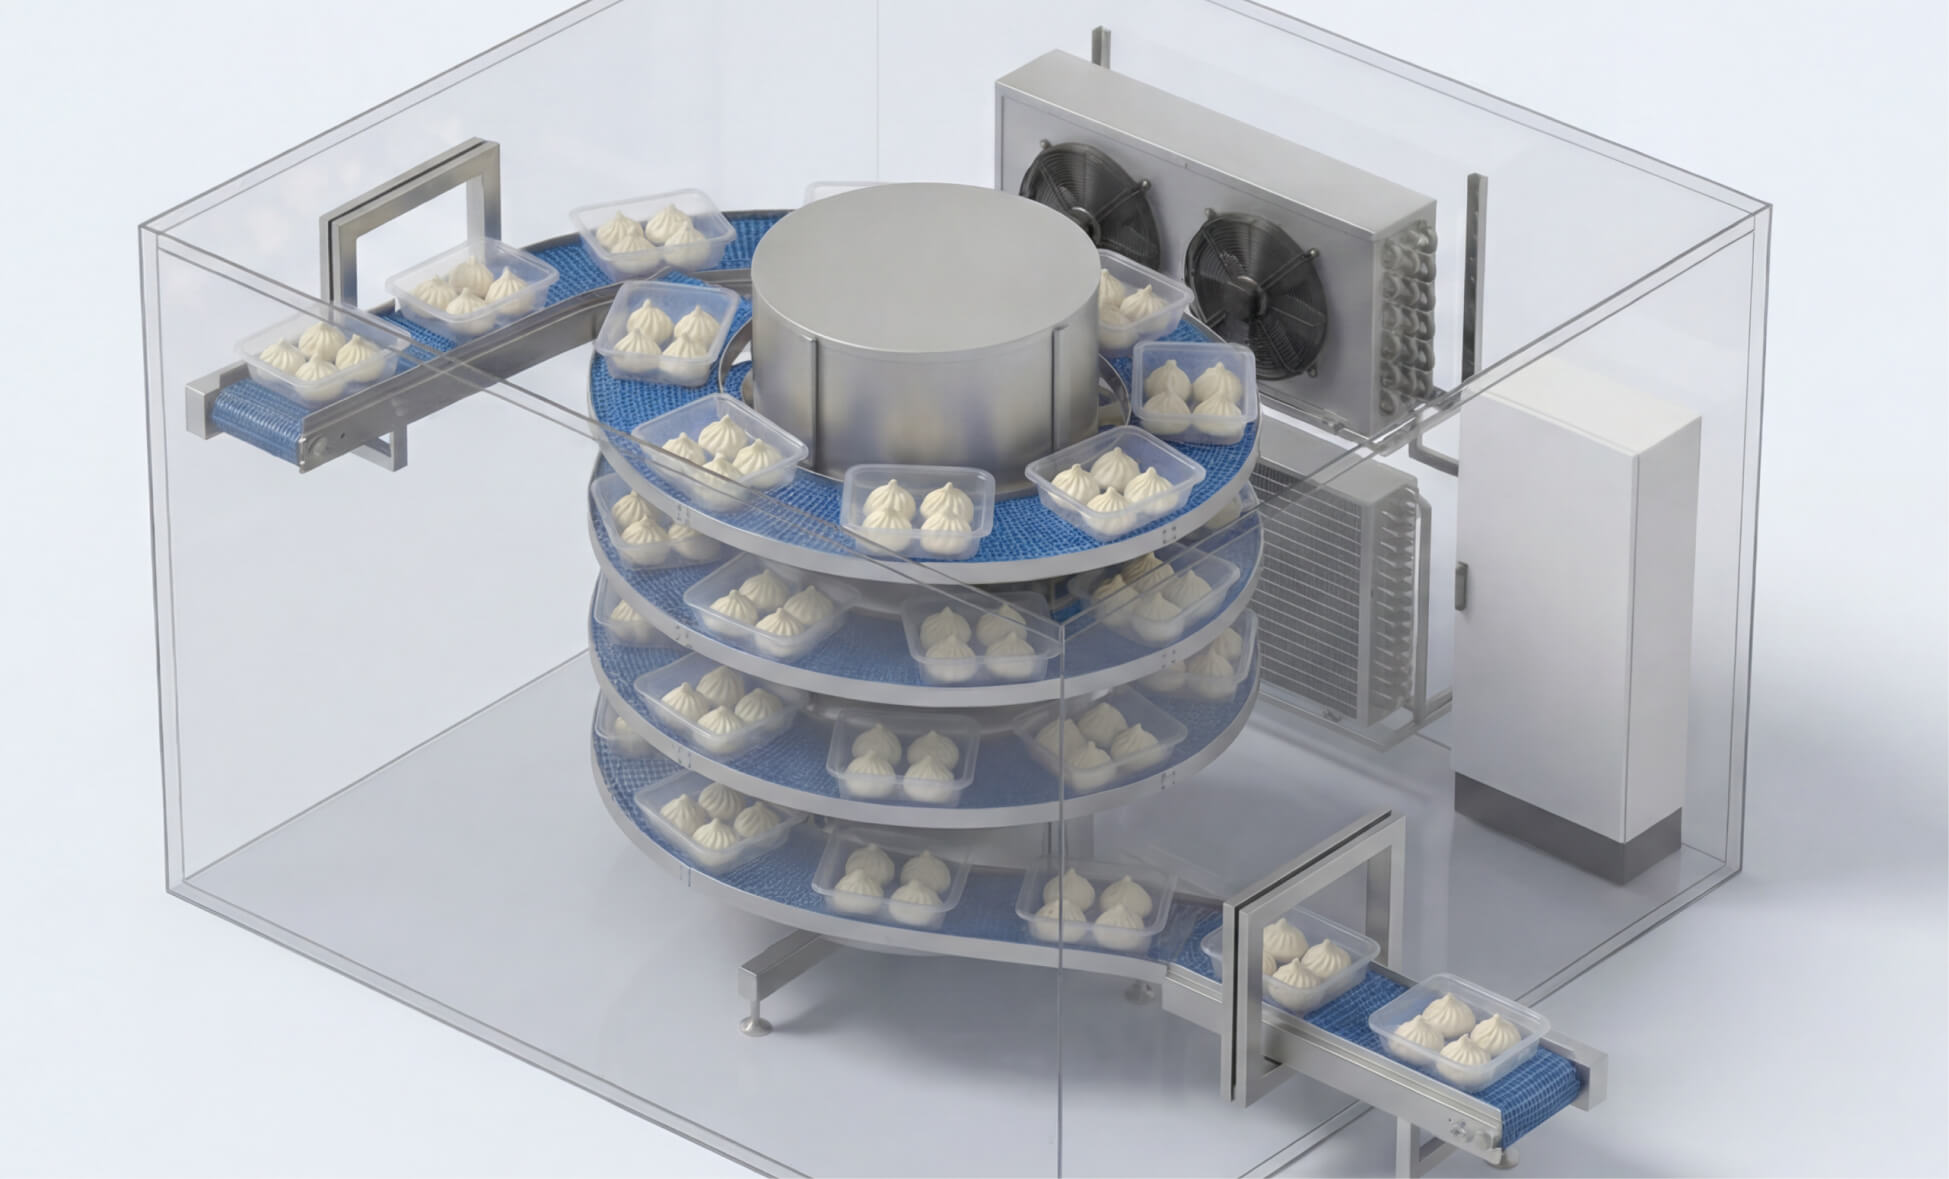
Варианты входа и выхода продукта со спирального конвейера:


Типовая комплектация

Этапы работ