

Хлеб
- Снижение усушки продукта
- Сохранение структуры, вкуса и формы
- Компактная спиральная компоновка
- Гигиеническое исполнение для пищевого производства
Особенности продукта
Особенности продукта и требования к заморозке
Хлеб и выпечка являются продуктами с пористой структурой мякиша и хрупкой, часто глянцевой корочкой, чувствительными к механическим и термическим воздействиям. Некорректная заморозка приводит к значительной потере влаги при заморозке, усыханию, растрескиванию корочки и очерствению мякиша после размораживания. Технология должна учитывать тип изделия (готовый хлеб, багет, слоеные изделия, полуфабрикаты), его плотность и начальную влажность, чтобы обеспечить равномерное промерзание и сохранение структуры и формы продукта без повреждений.
Технология обработки
Технология шоковой заморозки
Основа технологии, также известной как IQF (Individual Quick Freezing) заморозка применительно к сыпучим продуктам, — это интенсивный обдув продукта подготовленным воздухом при температуре от -30°C до -40°C. Направленная циркуляция холодного воздуха обеспечивает ускоренное прохождение криоскопической точки (температурный диапазон от 0°C до -5°C). Это способствует формированию микроскопических кристаллов льда в мякише, которые не разрушают его клеточную структуру. В результате после дефростации продукт сохраняет мягкость, пористость и не теряет влагу, а корочка остается хрустящей. Корректно подобранный температурный режим заморозки и оптимальное время замораживания являются критическими параметрами процесса.
Состав оборудования
Оборудование для реализации технологии
Основное оборудование для шоковой заморозки хлеба проектируется как единый технологический комплекс. Такая промышленная линия шоковой заморозки включает в себя несколько ключевых узлов: - Подающий конвейер для загрузки продукции из печи или расстоечного шкафа, синхронизированный с основным оборудованием. - Спиральный фризер или туннель шоковой заморозки, который обеспечивает заданную производительность и время нахождения продукта в зоне холода. - Изолированная термокамера, выполненная из сэндвич-панелей с наполнителем из пенополиуретана (PUR) или пенополиизоцианурата (PIR). - Система воздухоохладителей с осевыми или центробежными вентиляторами для создания интенсивного и равномерного потока воздуха. - Холодильный агрегат (машина), мощность которого рассчитана на отвод тепла от продукта и компенсацию теплопритоков. - Конвейерная система выгрузки замороженного продукта на участок упаковки. - Шкаф управления с программируемым логическим контроллером (ПЛК) для контроля всех параметров процесса. - Системы безразборной мойки (CIP) и дезинфекции, обеспечивающие требуемый класс санитарного исполнения.
Параметры подбора линии
Ключевые параметры подбора линии
Конфигурация линии для шоковой заморозки хлеба подбирается на основе анализа исходных производственных данных. Ключевыми параметрами для расчета являются: - Тип и ассортимент продукции (хлеб формовой, подовый, булочки, слоеные изделия, заготовки). - Требуемая производительность линии, выраженная в кг/час. - Температура продукта на входе в камеру и требуемая температура в центре продукта на выходе (стандартно -18°C). - Габаритные размеры и масса единицы продукции. - Режим работы производства (количество смен, часов в сутки, плановые остановки). - Доступные производственные площади и высота потолков в помещении для монтажа. - Требования к материалам и классу санитарной обработки оборудования.
Интеграция в производство
Интеграция в производственную линию
Линия заморозки является не автономным оборудованием, а интегрированным звеном в общей технологической цепи пекарни. Её внедрение требует синхронизации с предыдущими (выпечка, охлаждение) и последующими (упаковка, хранение) этапами. Подача и выгрузка продукта должны быть согласованы по скорости с производительностью печей и упаковочных машин, чтобы исключить простои и накопление продукции на участках. Грамотное проектирование конвейерных систем и автоматизация линии заморозки обеспечивают создание непрерывного и эффективного производственного потока.
Автоматизация и управление
Управление и автоматизация процесса
Промышленная линия оснащается системой автоматизации (АСУ ТП) на базе ПЛК. Система задает и поддерживает точные технологические режимы для разных видов продукции: температуру воздуха, скорость движения конвейера и интенсивность воздушного потока. Автоматизация линии заморозки обеспечивает стабильность качества конечного продукта, минимизирует влияние человеческого фактора на процесс и реализует протоколы безопасной эксплуатации оборудования.
Типовые ошибки при внедрении
Типовые ошибки при реализации технологии
Некорректный подход к организации заморозки приводит к системному браку и экономическим потерям. Среди частых инженерных и технологических ошибок: - Использование универсальных камер хранения вместо специализированного оборудования для шоковой заморозки. - Недостаточная мощность холодильной машины, не способной поддерживать заданный температурный режим при пиковых нагрузках. - Неравномерное распределение холодного воздуха в камере, приводящее к локальным перемерзаниям или недомораживанию продукта. - Слишком медленная заморозка, вызывающая образование крупных кристаллов льда и необратимое повреждение структуры мякиша. Это — прямое следствие нарушения технологии шоковой заморозки. - Игнорирование физических свойств конкретного продукта при выборе технологических режимов. - Отсутствие синхронизации линии заморозки по производительности с остальным оборудованием пекарни. - Игнорирование требований к санитарному исполнению и простоте обслуживания оборудования.
Технические характеристики системы
Типовая схема решения: шоковая заморозка хлеба
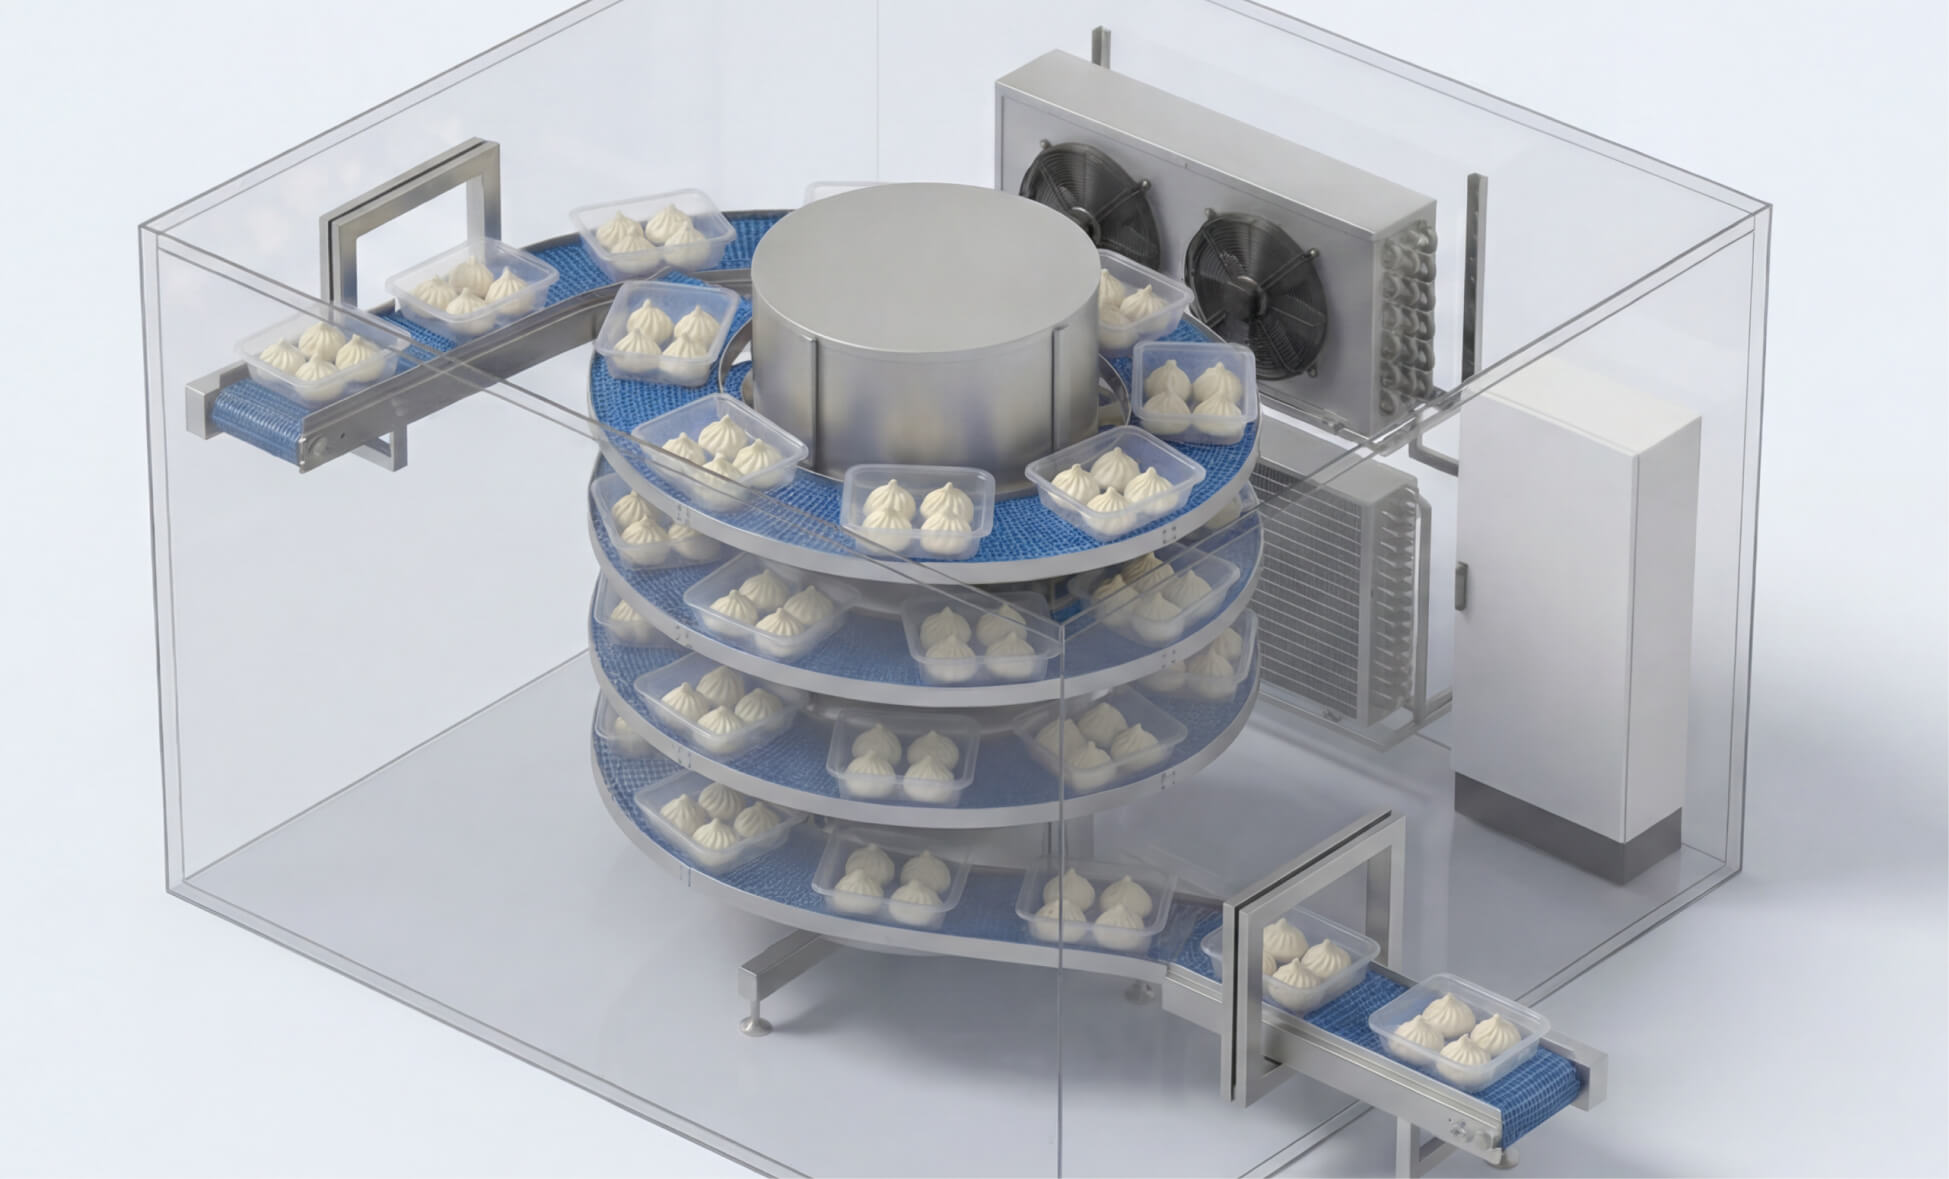
Варианты входа и выхода продукта со спирального конвейера:


Типовая комплектация

Этапы работ