
Торты
- Снижение усушки продукта
- Сохранение структуры, вкуса и формы
- Компактная спиральная компоновка
- Гигиеническое исполнение для пищевого производства
Особенности продукта
Особенности продукта и требования к заморозке
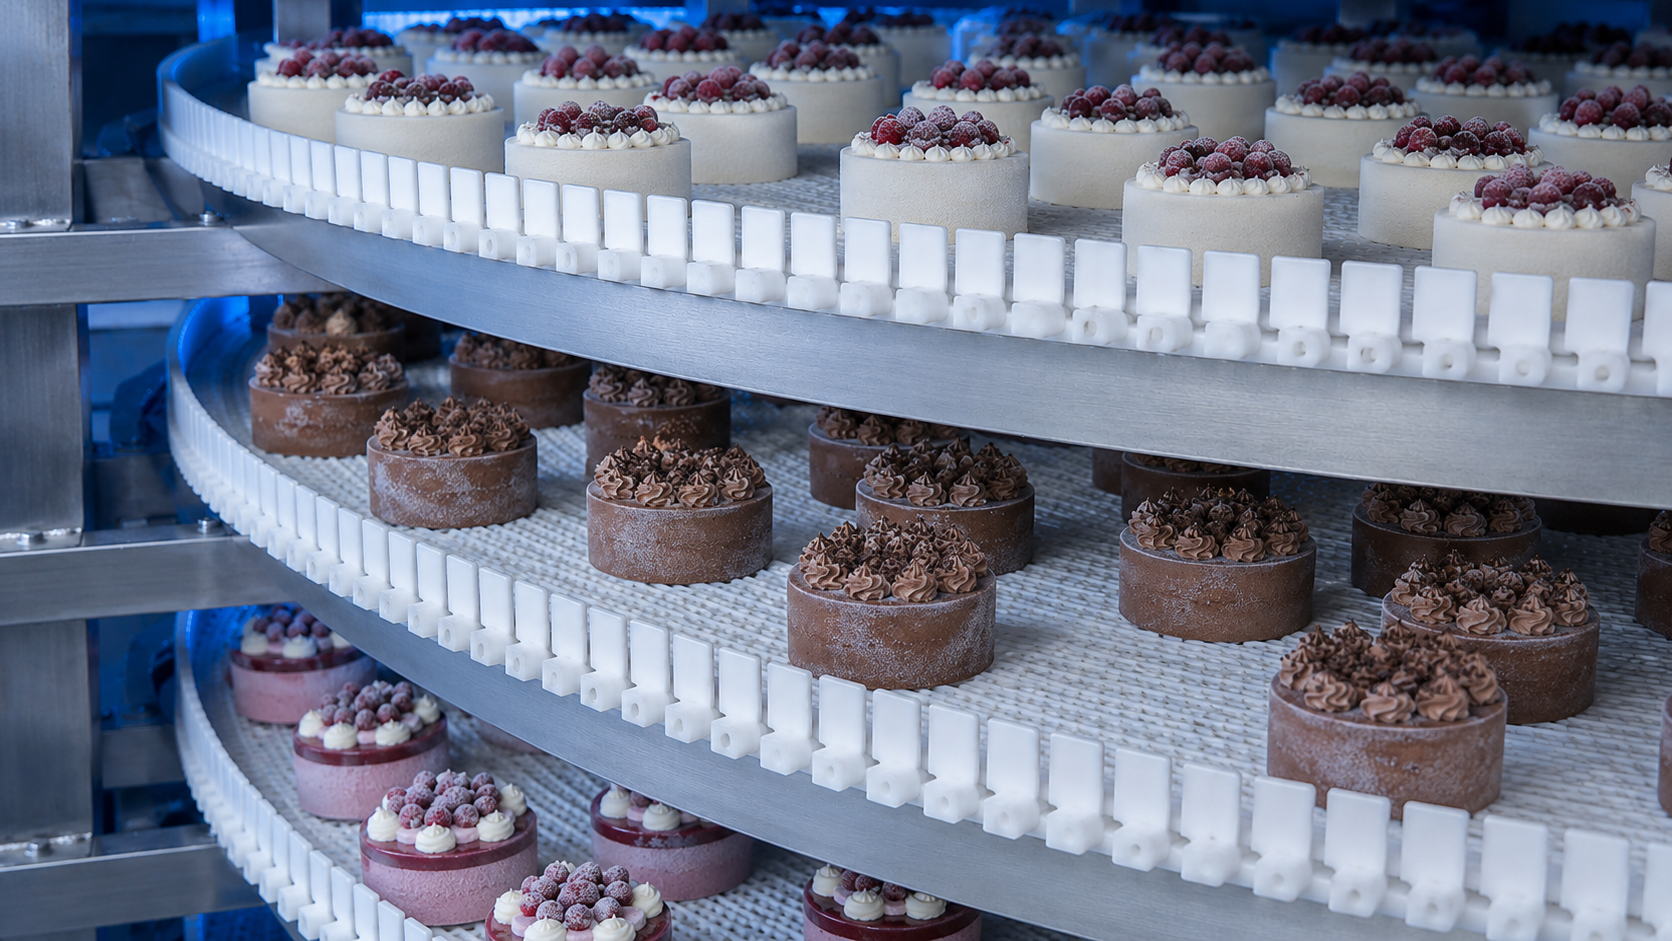
Торты и пирожные — многокомпонентные и хрупкие изделия с различной плотностью и влажностью слоев: бисквит, суфле, мусс, крем, глазурь. Некорректный температурный режим заморозки или неверно заданная скорость воздушного потока приводят к растрескиванию, усушке, деформации и потере товарного вида. Ключевая задача — сохранение структуры и формы изделия, но применение универсальных решений без учета этих особенностей не обеспечивает сохранность деликатной структуры и ведет к увеличению процента брака и потере влаги при заморозке.
Технология обработки
Технология шоковой заморозки
Технологический процесс включает несколько стадий с контролируемым понижением температуры. Интенсивный обдув воздухом с температурой от -30°C до -40°C ускоряет прохождение продуктом критической зоны (от 0°C до -5°C). Это предотвращает формирование крупных кристаллов льда, которые разрушают клеточную структуру. Равномерная кристаллизация достигается за счет точного расчета скорости конвейера и параметров циркуляции холодного воздуха, что позволяет сохранить форму, объем и влажность изделий без повреждения декора.
Состав оборудования
Оборудование для шоковой заморозки тортов
Типовая линия для шоковой заморозки тортов проектируется как единый комплекс, включающий следующие компоненты: - Спиральный фризер или туннель шоковой заморозки — обеспечивает требуемое время пребывания продукта в камере при компактных габаритах линии. - Конвейерная система подачи и выгрузки — синхронизирует работу фризера с участками приготовления и упаковки. - Изотермическая камера — поддерживает стабильный температурный режим внутри фризера, изолируя его от внешней среды. - Воздухоохладители — создают интенсивный и равномерный поток холодного воздуха для эффективного теплообмена. - Холодильный агрегат — генерирует необходимую хладопроизводительность для работы системы. - Система управления (АСУ ТП) — контролирует и автоматически поддерживает заданные параметры процесса. - Система безразборной мойки (CIP) — обеспечивает соблюдение санитарных норм и сокращает время на обслуживание. - Конвейерная лента — подбирается под тип продукта (цельная или сетчатая) для оптимального обдува и соответствия гигиеническим требованиям.
Параметры подбора линии
Ключевые параметры подбора линии
Конфигурация промышленной линии шоковой заморозки определяется на основе анализа комплекса исходных данных. Ключевыми параметрами являются тип и состав тортов, такие как муссовые, бисквитные, чизкейки, с кремом или глазурью, поскольку они влияют на термофизические свойства. Важнейший критерий — требуемая производительность линии, измеряемая в кг/час или шт/час. Также учитываются температура продукта на входе и целевая температура на выходе, расчетное время замораживания для каждого вида изделия и габаритные ограничения производственного помещения. Завершают перечень параметров требования к санитарному исполнению, уровню автоматизации и режиму эксплуатации, включая количество смен и циклы мойки.
Интеграция в производство
Интеграция в производственную линию
Оборудование для шоковой заморозки функционирует как ключевой узел в непрерывной производственной цепи. Проектирование линии должно предусматривать ее интеграцию с предыдущими и последующими этапами для создания единого потока. Подача и выгрузка продукта синхронизируются по скорости с работой сборочного и упаковочного участков. Такой подход исключает простои, накопление продукции и сбои технологического процесса, обеспечивая стабильный и прогнозируемый выпуск готовых изделий.
Автоматизация и управление
Управление и автоматизация линии заморозки
Система управления (АСУ ТП) — неотъемлемая часть линии, обеспечивающая ее полную автоматизацию. Она дает возможность создавать и сохранять технологические карты, или рецепты, для различных видов тортов. Система автоматически поддерживает заданный температурный режим, скорость движения конвейера и параметры работы воздухоохладителей. Автоматизация линии заморозки минимизирует влияние человеческого фактора, обеспечивает стабильное качество и повышает безопасность эксплуатации оборудования.
Типовые ошибки при внедрении
Типовые ошибки при реализации технологии
При реализации технологии шоковой заморозки часто допускаются типовые ошибки. Среди них — игнорирование состава и структуры продукта при выборе режима, а также использование универсальной камеры вместо специализированного фризера. Неправильный расчет времени приводит к неполной заморозке ядра, а неравномерная циркуляция воздуха вызывает локальные перемерзания и усушку. Другими критическими ошибками являются отсутствие синхронизации линии с участками сборки и упаковки, недооценка роли автоматизации, что ведет к нестабильному качеству, и выбор оборудования без учета требований к санитарной обработке. Также распространена попытка увеличить производительность за счет сокращения времени заморозки, что напрямую ухудшает качество конечного продукта.
Технические характеристики системы
Типовая схема решения: шоковая заморозка тортов
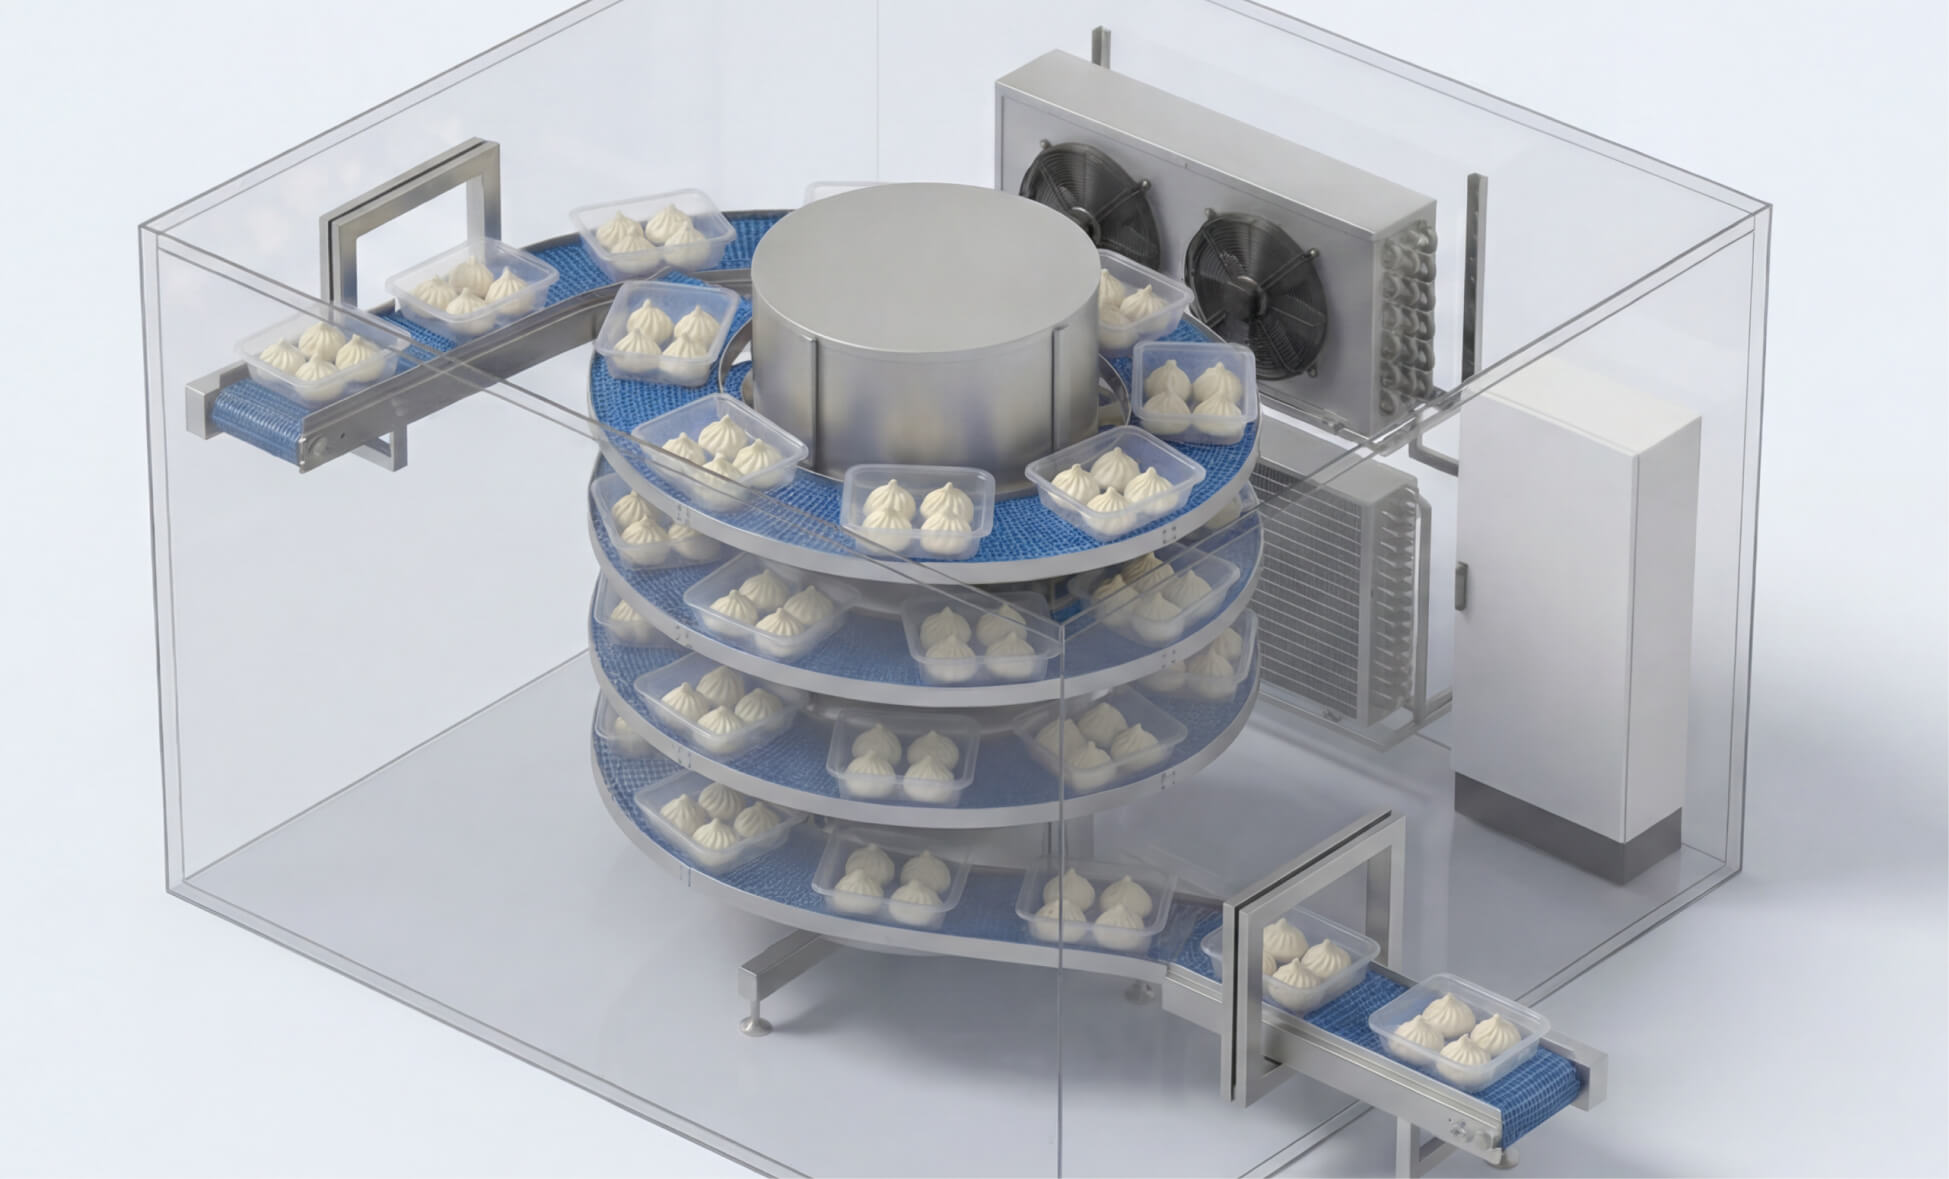
Варианты входа и выхода продукта со спирального конвейера:


Типовая комплектация

Этапы работ