

Выпечка
- Снижение усушки продукта
- Сохранение структуры, вкуса и формы
- Компактная спиральная компоновка
- Гигиеническое исполнение для пищевого производства
Особенности продукта
Особенности продукта и требования к заморозке
Хлебобулочные изделия обладают пористой и деликатной структурой, высоким содержанием влаги и разнообразием форм. Свойства продукта — от типа теста (дрожжевое, слоеное) до наличия начинки и глазури — напрямую влияют на выбор режима заморозки, который должен обеспечить сохранение структуры и формы изделия. Применение универсального оборудования без учета этих особенностей приводит к потере влаги, усушке, растрескиванию корочки и деформации. Это снижает качество конечного продукта после дефростации и оборачивается прямыми убытками для производства.
Технология обработки
Технология шоковой заморозки
Основа технологии шоковой заморозки — принудительное и интенсивное охлаждение продукта в потоке холодного воздуха с температурой от –30 до –40 °C. Это обеспечивает прохождение критического диапазона температур от 0 до –5 °C с высокой скоростью. В результате, по аналогии с технологией IQF, в структуре продукта формируются микрокристаллы льда, которые не разрушают клеточные стенки мякиша. Такая равномерная кристаллизация сохраняет органолептические свойства, объем и товарный вид выпечки, сопоставимые с показателями свежеприготовленного изделия.
Состав оборудования
Оборудование для реализации технологии
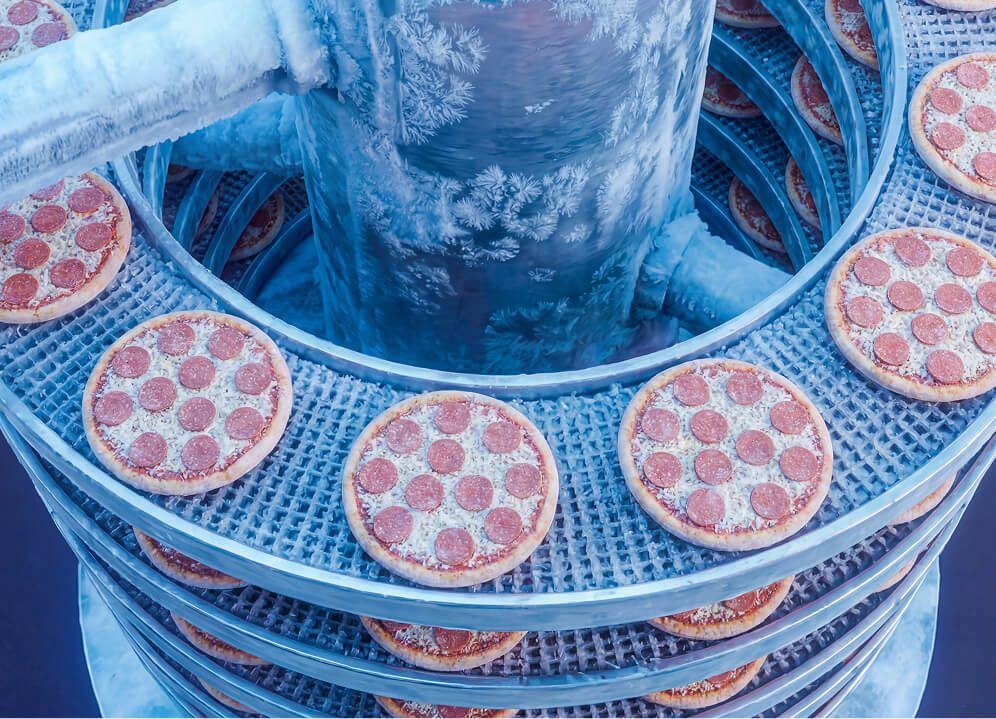
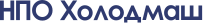
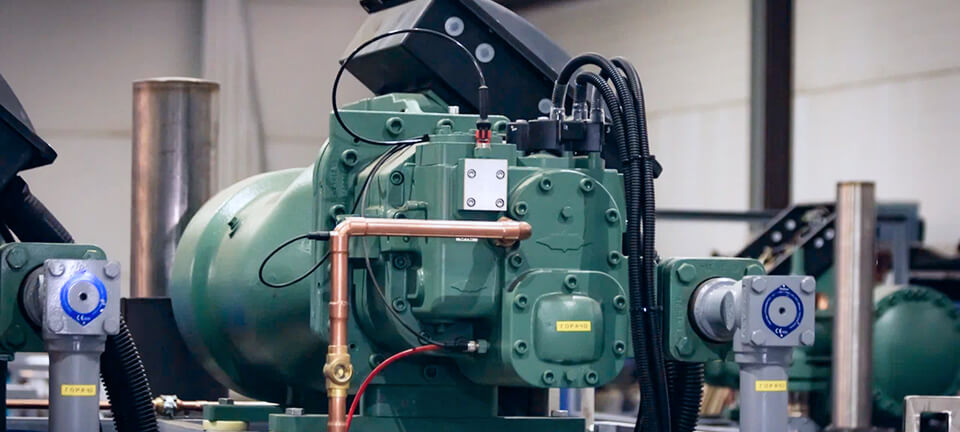
Типовое оборудование для шоковой заморозки выпечки проектируется как единый комплекс (промышленная линия) и включает: - Систему подачи продукта: конвейеры для загрузки изделий из зоны выпекания или расстойки. - Морозильный аппарат: как правило, спиральный фризер для непрерывного процесса или туннель шоковой заморозки для работы с партиями. - Камеру с теплоизоляцией: корпус из сэндвич-панелей, поддерживающий стабильный температурный режим. - Систему охлаждения воздуха: промышленные воздухоохладители с вентиляторами для обеспечения интенсивной циркуляции холодного воздуха. - Холодильную установку: компрессорный агрегат, который обеспечивает необходимую холодопроизводительность. - Конвейерную систему выгрузки: транспортеры для передачи замороженного продукта на упаковку. - Систему управления: шкаф автоматики на основе ПЛК для контроля и синхронизации всех узлов линии. - Системы мойки и санитарной обработки конвейера и камеры.
Параметры подбора линии
Ключевые параметры подбора линии
Конфигурация линии для заморозки выпечки определяется на основе анализа производственных задач. Ключевые параметры для проектирования: - Тип и ассортимент продукции (хлеб, булочки, круассаны, слоеные изделия, донаты). - Требуемая производительность линии в кг/час. - Температура продукта на входе и требуемая температура на выходе. - Время замораживания, необходимое для сохранения качества. - Габаритные ограничения производственного помещения. - Требования к санитарному исполнению оборудования. - Режим работы производства (непрерывный, периодический).
Интеграция в производство
Интеграция в производственную линию
Оборудование для шоковой заморозки, как и для других пищевых продуктов, встраивается в общую технологическую цепочку, что требует точного согласования с предыдущими и последующими этапами. Ключевой задачей является синхронизация скорости подачи изделий из печи или расстоечного шкафа со скоростью конвейера фризера. На выходе из аппарата линия выгрузки должна быть согласована с производительностью упаковочного оборудования, чтобы исключить простои и нарушение температурного режима замороженного продукта.
Автоматизация и управление
Управление и автоматизация линии заморозки
Промышленная линия шоковой заморозки оснащается автоматизированной системой управления (АСУ). Она обеспечивает поддержание стабильных параметров: температуры, скорости движения конвейера и интенсивности воздушного потока. Система управления создает и сохраняет рецепты для разных видов выпечки, контролирует время замораживания и синхронизирует работу всех узлов, минимизируя влияние человеческого фактора на качество конечного продукта.
Типовые ошибки при внедрении
Типовые ошибки при реализации технологии
Некорректная организация процесса приводит к браку и экономическим потерям. Типовые ошибки включают: - Игнорирование свойств продукта при выборе оборудования. - Неправильно подобранный температурный режим заморозки. - Слишком медленное или неравномерное охлаждение, ведущее к образованию крупных кристаллов льда и значительной потере влаги при заморозке. - Недостаточная мощность холодильной установки. - Неэффективная циркуляция холодного воздуха внутри камеры. - Несогласованность скоростей подачи и выгрузки продукта. - Недооценка роли автоматизации в поддержании стабильности процесса. - Выбор оборудования, не соответствующего санитарным нормам пищевого производства.
Технические характеристики системы
Типовая схема решения: шоковая заморозка выпечки
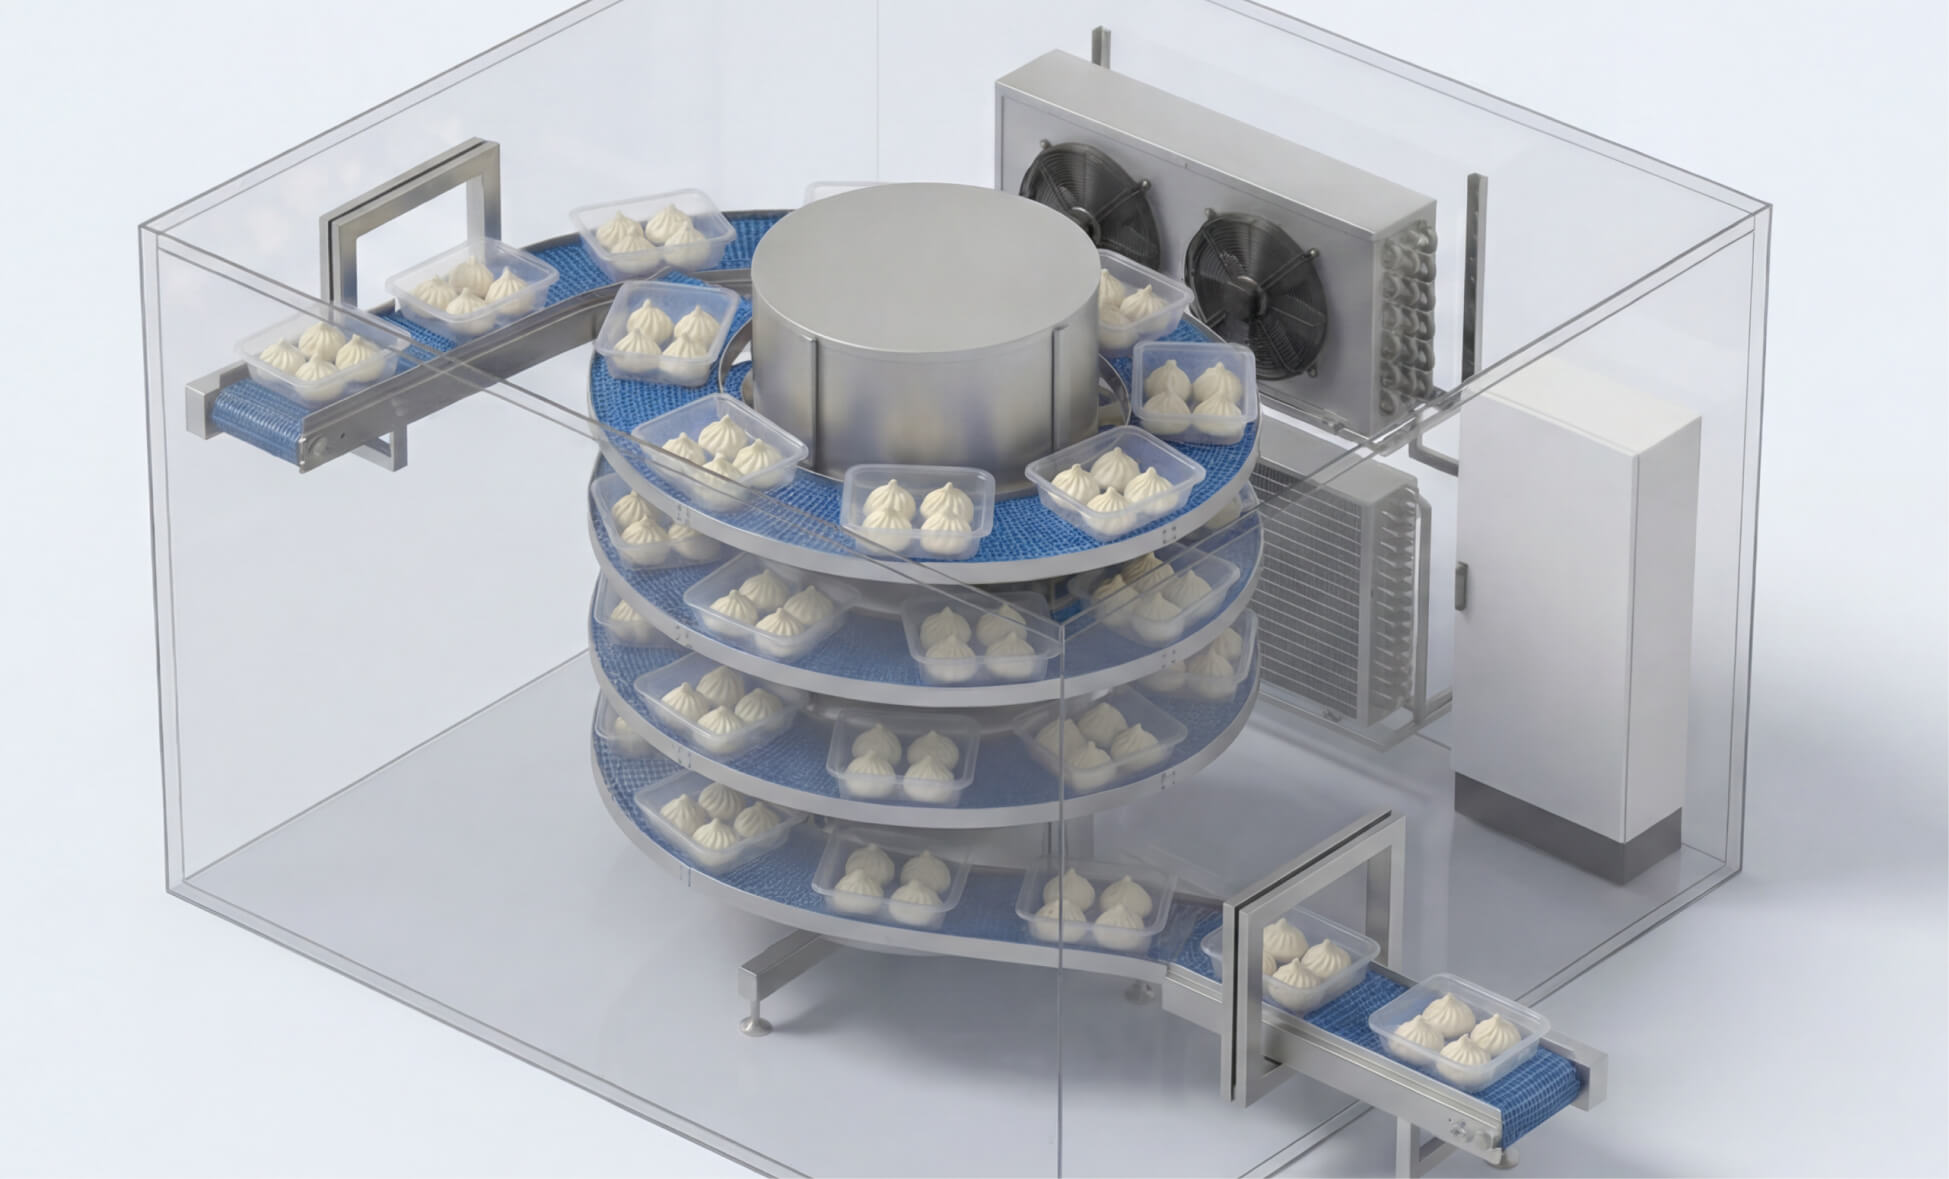
Варианты входа и выхода продукта со спирального конвейера:


Типовая комплектация

Этапы работ