

Крыжовник
- Снижение усушки продукта
- Сохранение структуры, вкуса и формы
- Компактная спиральная компоновка
- Гигиеническое исполнение для пищевого производства
Особенности продукта
Крыжовник — деликатная ягода с тонкой кожицей, высоким содержанием влаги и склонностью к слипанию в процессе заморозки. Эти свойства требуют применения технологии IQF заморозки (индивидуальной быстрой заморозки), которая предотвращает смерзание ягод в комки и их механические повреждения. Неправильно подобранный температурный режим или скорость воздушного потока приводят к потере влаги, усушке и деформации, снижая товарную ценность конечного продукта. Поэтому универсальные решения без учета особенностей сырья недопустимы.
Технология обработки
Технология быстрой заморозки ягод, таких как крыжовник, основана на принципе флюидизации — создания «кипящего слоя», где каждая ягода обдувается мощным потоком холодного воздуха со всех сторон. Это обеспечивает максимально быструю и равномерную кристаллизацию влаги внутри продукта, формируя микрокристаллы, которые не повреждают клеточную структуру. Процесс делится на несколько зон с разным температурным режимом и скоростью циркуляции воздуха: предварительное охлаждение, подмораживание корочки для фиксации формы и финальная доморозка до целевой температуры в ядре продукта (-18 °C и ниже). Ключевым является сокращение времени прохождения критического диапазона температур от 0 до -5 °C.
Состав оборудования
Типовая линия для шоковой заморозки крыжовника проектируется как единый комплекс, включающий: - Инспекционный конвейер для ручной или автоматической сортировки сырья. - Моечная машина и система осушения ягод перед заморозкой. - Подающий вибрационный конвейер для равномерного распределения продукта. - Туннельный или спиральный фризер IQF (флюидизационный аппарат) — ядро технологической линии. - Высокоэффективные воздухоохладители с системой оттайки для непрерывной работы. - Холодильная установка (компрессорный агрегат), которая обеспечивает необходимую холодопроизводительность. - Отводящий конвейер для транспортировки замороженного продукта к участку упаковки. - Единая система управления и автоматизации на базе промышленных контроллеров. - Система безразборной мойки и дезинфекции (CIP) для соблюдения санитарных норм.
Параметры подбора линии
При проектировании линии для заморозки крыжовника учитывают следующие ключевые параметры: - Требуемая производительность линии (кг/час). - Свойства исходного продукта: сорт, калибр, степень зрелости, начальная температура. - Требования к качеству конечного продукта (процент смерзшихся ягод, сохранение структуры и формы). - Температурные режимы на всех этапах: от подачи до хранения. - Доступные производственные площади и габариты для размещения оборудования. - Санитарно-гигиенические требования и стандарты пищевой безопасности (HACCP). - Режим эксплуатации: количество смен, продолжительность непрерывной работы.
Интеграция в производство
Линия шоковой заморозки является не изолированным участком, а неотъемлемой частью общего производственного цикла. Её интеграция требует точной синхронизации с предыдущими и последующими этапами. Скорость подающих конвейеров от участка инспекции и мойки должна быть согласована с производительностью фризера, чтобы избежать простоев или перегрузки. Аналогично, система выгрузки замороженного крыжовника должна быть сопряжена с работой весового дозатора и упаковочной машины, обеспечивая непрерывный и автоматизированный поток готовой продукции.
Автоматизация и управление
Система управления является «мозгом» всей линии, обеспечивая стабильность и повторяемость процесса заморозки. Автоматизация линии заморозки контролирует и поддерживает заданные параметры: температуру в камере, скорость циркуляции холодного воздуха и время замораживания (скорость движения конвейера). Это минимизирует влияние человеческого фактора, снижает энергопотребление и гарантирует стабильно высокое качество продукта от партии к партии. Разработка программного обеспечения для таких систем критична.
Типовые ошибки при внедрении
Реализация технологии заморозки крыжовника часто сопровождается типовыми ошибками, которые ведут к браку и убыткам: - Использование оборудования, не предназначенного для деликатных ягод (например, статичных камер). - Неправильный подбор температурного режима и скорости воздушного потока. - Недостаточная холодопроизводительность, которая увеличивает время замораживания. - Отсутствие этапа предварительного охлаждения и осушения ягод. - Игнорирование необходимости равномерной подачи продукта во фризер. - Неправильная настройка системы оттайки воздухоохладителей, что приводит к простоям и требует пусконаладочных работ или гарантийного обслуживания. - Экономия на автоматизации, что делает процесс нестабильным. - Несоблюдение санитарных норм при проектировании и эксплуатации линии.
Технические характеристики системы
Типовая схема решения: шоковая заморозка крыжовника
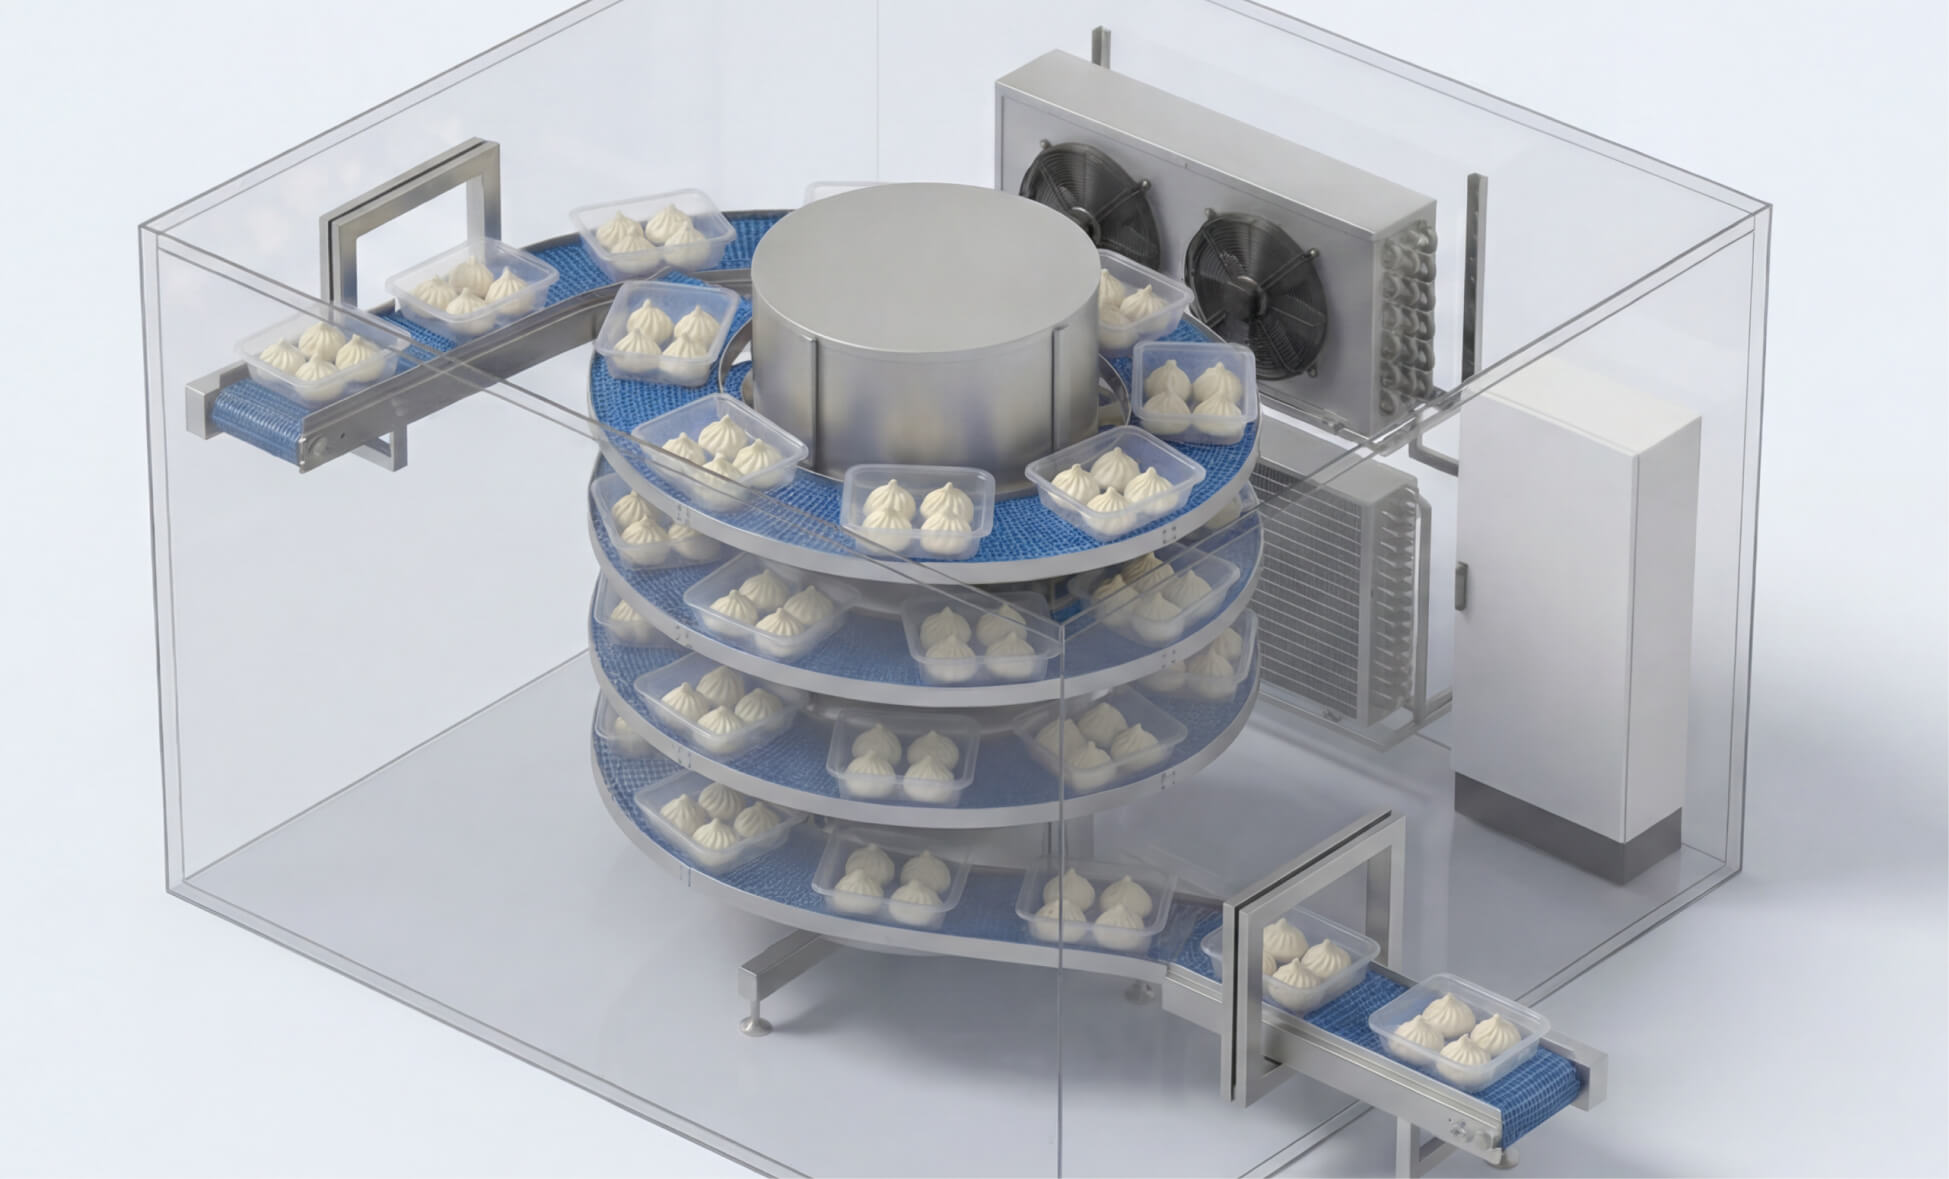
Варианты входа и выхода продукта со спирального конвейера:


Типовая комплектация

Этапы работ