
Мандарины
- Снижение усушки продукта
- Сохранение структуры, вкуса и формы
- Компактная спиральная компоновка
- Гигиеническое исполнение для пищевого производства
Особенности продукта
Особенности продукта и требования к заморозке
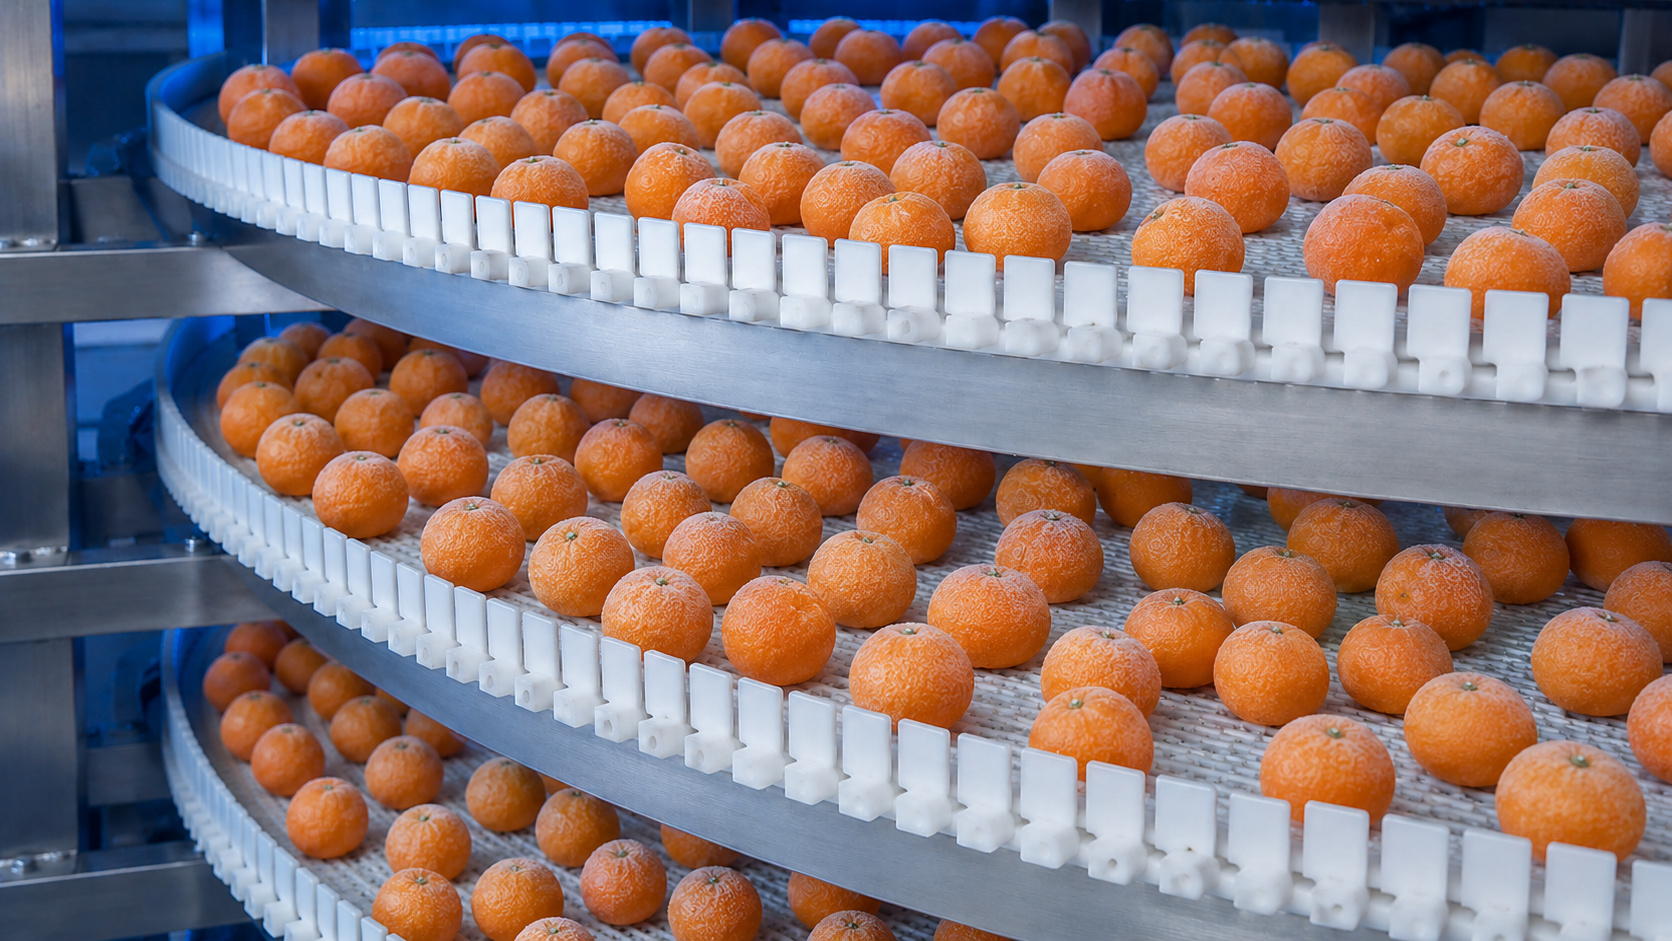
Мандариновые дольки являются деликатным продуктом с высоким содержанием влаги (до 85-90%) и нежной, легко повреждаемой структурой. Они чувствительны к механическим воздействиям и склонны к слипанию в монолитный блок при стандартной заморозке. Поэтому технология должна обеспечивать индивидуальную быструю заморозку (IQF), минимизировать потерю влаги и полностью обеспечить сохранение структуры и формы каждой дольки. Применение универсального оборудования без адаптации под эти свойства приводит к смерзанию продукта в комки, потере товарного вида и увеличению процента брака.
Технология обработки
Технология шоковой заморозки
Основа процесса - форсированный теплообмен, который достигается за счёт циркуляции холодного воздуха со скоростью 3-6 м/с при температуре от -30 до -40°C. Продукт, перемещаясь по конвейеру, проходит несколько температурных зон. Ключевой этап - быстрое прохождение точки кристаллизации (от 0 до -5°C), что обеспечивает формирование микроскопических кристаллов льда, не разрушающих клеточную структуру. Критически важными параметрами являются точно заданный температурный режим, скорость воздушного потока и время замораживания, которые подбираются индивидуально под сорт, калибр и начальную влажность долек.
Состав оборудования
Оборудование для шоковой заморозки мандаринов
Типовая линия для шоковой заморозки мандаринов включает следующие компоненты: - Инспекционный конвейер: предназначен для визуального контроля и ручной отбраковки некондиционного сырья. - Подающий вибрационный конвейер: обеспечивает равномерное распределение и подачу продукта по ширине ленты перед подачей во фризер. - Спиральный фризер: основной узел, где происходит IQF заморозка в интенсивном потоке холодного воздуха. Вертикальная компоновка экономит производственную площадь. - Термоизолированная камера: корпус из сэндвич-панелей, внутри которого размещается спиральный конвейер и воздухоохладители. - Система воздухоохладителей: батареи испарителей с вентиляторами, генерирующие и распределяющие поток холодного воздуха. - Холодильный агрегат: компрессорная станция, обеспечивающая требуемую хладопроизводительность для всей системы. - Отводящий конвейер: обеспечивает выгрузку готового замороженного продукта на участок взвешивания и упаковки. - Система управления линией (АСУ ТП): шкаф управления на базе ПЛК для полной автоматизации и контроля технологического процесса. - Модуль мойки и сушки конвейерной ленты: обеспечивает соблюдение санитарно-гигиенических норм без остановки производства. - Вспомогательные узлы: могут включать механизмы подъёма и опрокидывания тары; для таких систем важна профессиональная помощь в подборе гидравлического оборудования.
Параметры подбора линии
Ключевые параметры подбора линии
Конфигурация линии проектируется на основе анализа ключевых технологических и производственных требований: - Характеристики продукта: сорт, калибр долек, начальная влажность, температура на входе. - Требуемая производительность линии: задаётся в килограммах готового продукта в час (кг/ч). - Температурные режимы: температура продукта на входе в линию и на выходе из фризера (обычно -18°C в ядре). - Расчётное время замораживания: период, необходимый для полного промерзания продукта до центра. - Габариты производственного помещения: доступная площадь и высота для размещения оборудования. - Санитарное исполнение: материалы узлов (нержавеющая сталь AISI 304/316), конструкция, обеспечивающая лёгкую мойку. - Режим эксплуатации: количество рабочих смен, продолжительность непрерывной работы и требуемое время на циклы оттайки.
Интеграция в производство
Интеграция в производственную линию
Промышленная линия шоковой заморозки является ключевым звеном общей производственной цепочки. Её работа должна быть полностью синхронизирована с предыдущими и последующими этапами. На входе линия сопрягается с участком мойки, очистки и разделения на дольки, где могут применяться опрокидыватели тары. На выходе - с мультиголовочным дозатором и упаковочной машиной. Скорости движения всех конвейеров согласовываются для обеспечения непрерывного потока продукта без простоев и накоплений. Интеграция узлов с разными типами приводов требует детальной проработки, включая проектирование гидравлических систем для вспомогательного оборудования.
Автоматизация и управление
Управление и автоматизация процесса
Современная автоматизация линии заморозки предполагает наличие системы управления (АСУ), которая контролирует и поддерживает заданные технологические параметры: температуру воздуха, скорость движения конвейера, работу вентиляторов и циклы оттайки. АСУ на базе промышленного контроллера (ПЛК) минимизирует влияние человеческого фактора, гарантирует стабильность качества и протоколирует данные процесса. В сложных линиях может потребоваться отдельное проектирование АСУ ТП для гидравлического оборудования, интегрированного в общую цепь.
Типовые ошибки при внедрении
Типовые ошибки при реализации технологии
- Выбор морозильного аппарата без функции IQF, что приводит к смерзанию продукта. - Игнорирование этапа предварительного охлаждения и осушения сырья перед заморозкой. - Неверно подобранный температурный режим или скорость воздуха, вызывающие медленную заморозку и порчу структуры. - Чрезмерно плотная загрузка продукта на конвейер, которая провоцирует слипание долек. - Недостаточная производительность холодильного агрегата, неспособного поддерживать заданную температуру под нагрузкой. - Отсутствие точной синхронизации скоростей конвейеров в составе единой производственной линии. - Пренебрежение регулярной автоматической оттайкой воздухоохладителей, что снижает эффективность теплообмена. - Использование оборудования, конструкция которого не соответствует санитарным требованиям пищевых производств (HACCP).
Технические характеристики системы
Типовая схема решения: шоковая заморозка мандаринов
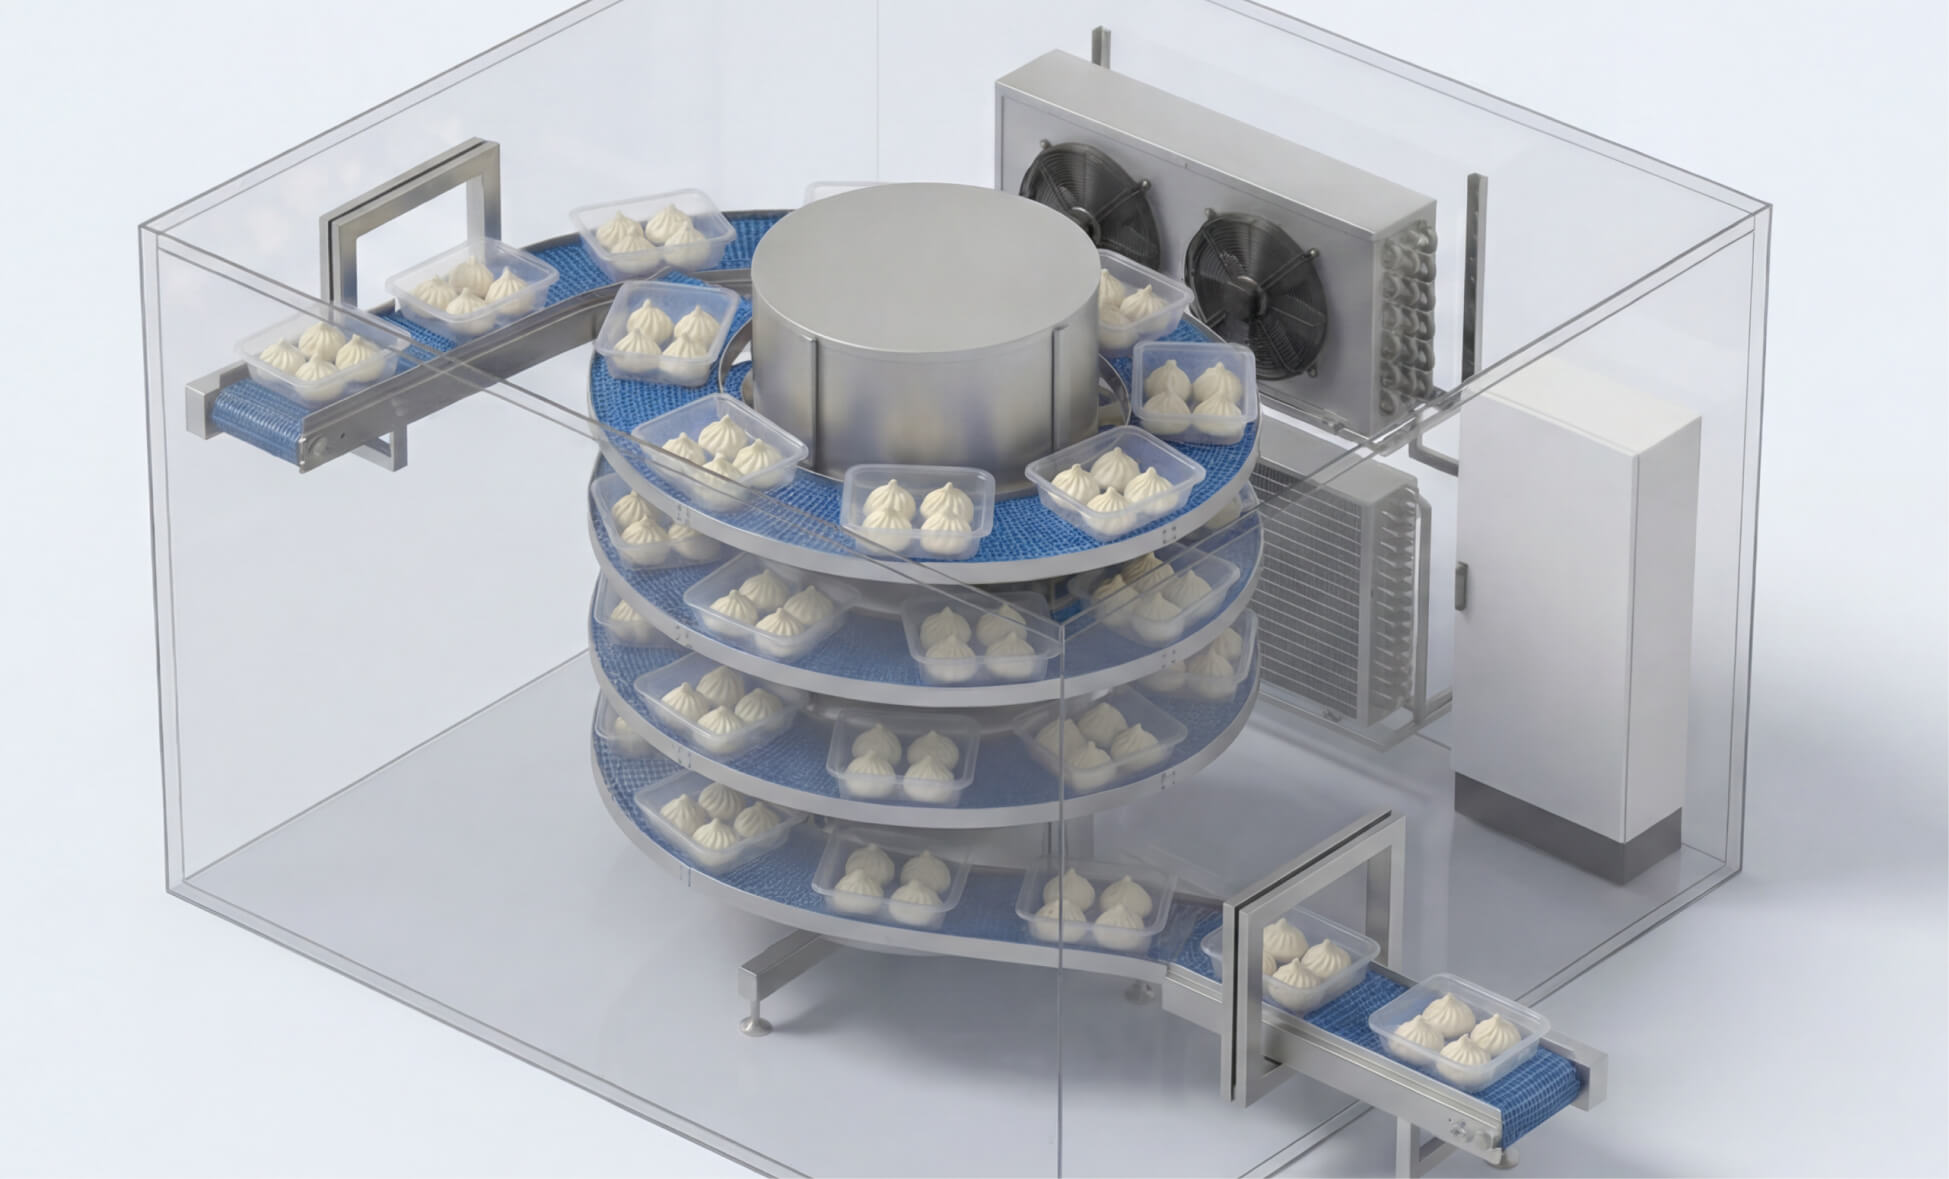
Варианты входа и выхода продукта со спирального конвейера:


Типовая комплектация

Этапы работ