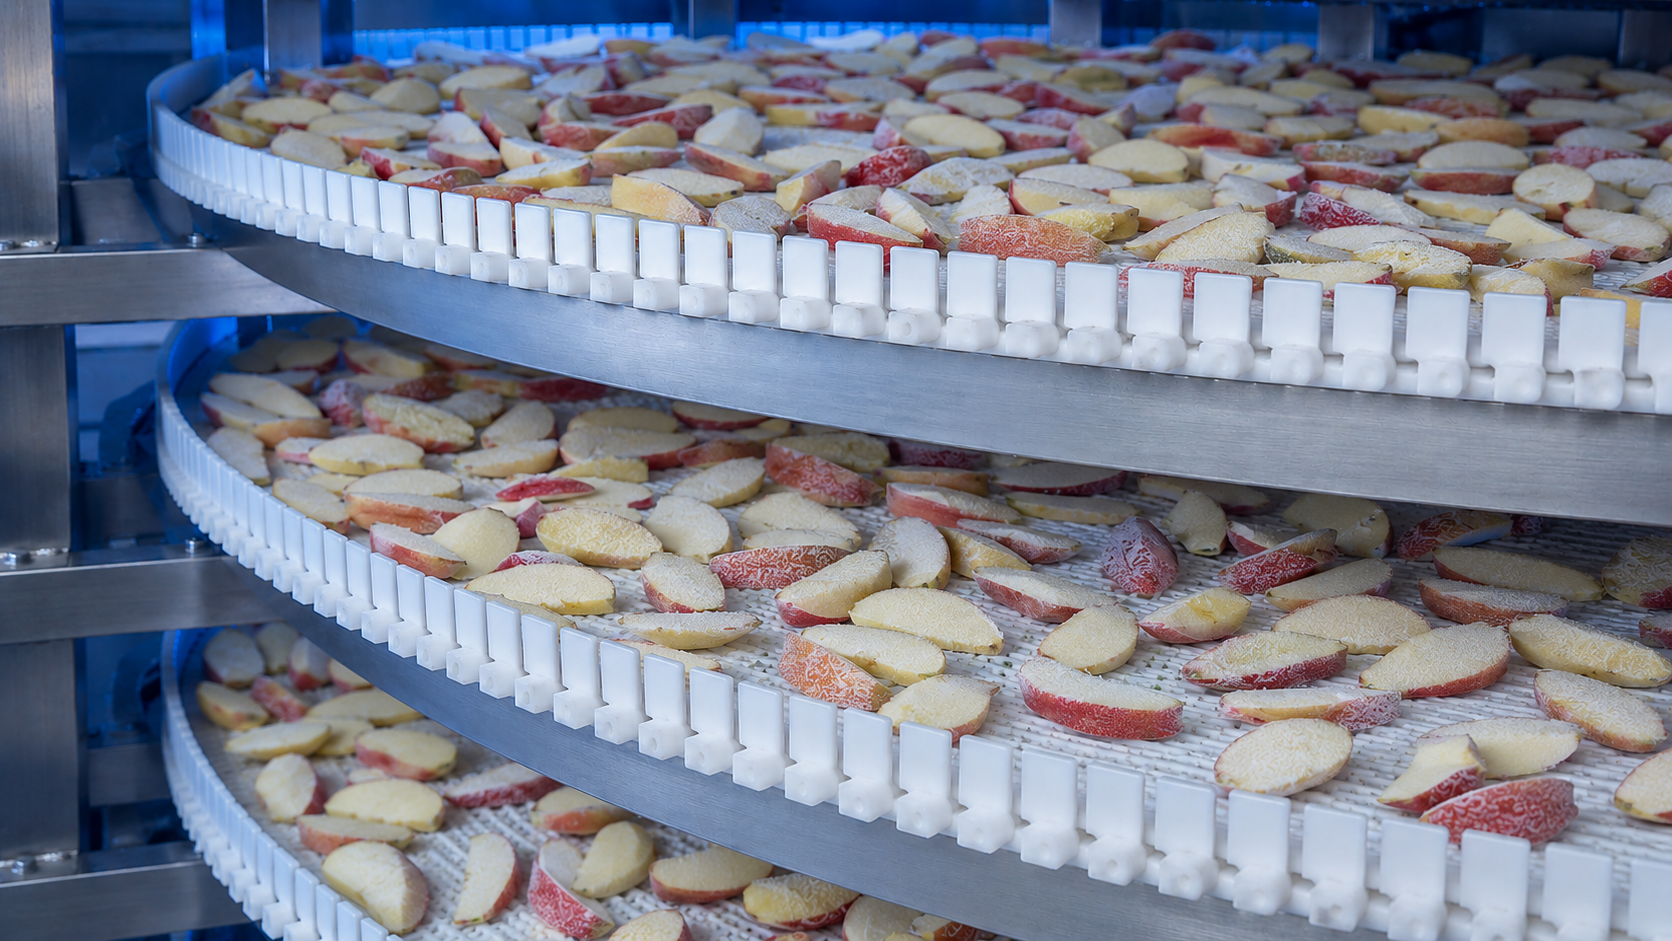

Яблоки
- Снижение усушки продукта
- Сохранение структуры, вкуса и формы
- Компактная спиральная компоновка
- Гигиеническое исполнение для пищевого производства
Особенности продукта
Яблоки, особенно нарезанные, чувствительны к механическим повреждениям и окислению. Их высокая влажность требует быстрой заморозки для минимизации потери влаги и предотвращения образования крупных кристаллов льда, разрушающих текстуру. Это напрямую влияет на товарный вид и срок хранения. Технология и оборудование подбираются индивидуально, учитывая сорт, степень зрелости и форму продукта (целые, дольки, кубики). Универсальный подход к заморозке яблок приводит к потере формы, потемнению и ухудшению органолептических показателей, снижая коммерческую ценность партии.
Технология обработки
Эффективная технология быстрой заморозки основана на интенсивном обдуве яблок потоками холодного воздуха с температурой от -30 до -40°C. Это обеспечивает быстрое прохождение криоскопической точки и формирование микрокристаллов льда, что гарантирует сохранение структуры и формы продукта. Для нарезанных яблок часто применяется IQF заморозка (индивидуальная быстрая заморозка), при которой кусочки замораживаются в «кипящем слое», что исключает их слипание. Аналогичный подход используется для быстрой заморозки ягод. Ключевыми параметрами являются скорость воздушного потока, температурный режим и время замораживания, которые подбираются под конкретный продукт.
Состав оборудования
Основное оборудование для шоковой заморозки яблок объединяется в промышленную линию, которая проектируется как единый комплекс и включает:
- Подающий конвейер для равномерной загрузки продукта.
- Спиральный фризер или туннель шоковой заморозки, где происходит основной процесс.
- Систему воздухоохладителей для создания и поддержания необходимой температуры.
- Холодильный агрегат (машину) требуемой производительности.
- Выгрузной конвейер для передачи замороженного продукта на упаковку.
- Систему управления линией на базе промышленного контроллера, для которой может потребоваться проектирование АСУ ТП.
- Конструктив камеры, выполненный из сэндвич-панелей.
- Систему циркуляции холодного воздуха с управляемыми вентиляторами.
- Узлы, обеспечивающие санитарное исполнение и удобство мойки.
Параметры подбора линии
Конфигурация линии определяется на основе анализа следующих данных:
- Тип и состояние продукта: сорт яблок, способ нарезки (дольки, кубики), наличие предварительной обработки.
- Требуемая производительность линии в кг/час.
- Температурные режимы: температура продукта на входе и требуемая температура в центре на выходе (обычно -18°C).
- Расчетное время замораживания для достижения целевой температуры.
- Габаритные ограничения производственного помещения.
- Требования к санитарной обработке оборудования.
- Режим эксплуатации линии (количество смен, часов в сутки).
Интеграция в производство
Линия для заморозки является ключевым звеном в общей технологической цепи. Её интеграция требует точной синхронизации с предыдущими и последующими этапами, что часто включает разработку конструкторской документации для адаптации. Подача и выгрузка продукта должны быть согласованы по скорости с оборудованием для мойки, инспекции, нарезки и последующей упаковки. Это позволяет избежать простоев, накопления продукта и нарушения непрерывности производственного цикла, обеспечивая стабильное качество конечного продукта.
Автоматизация и управление
Современная автоматизация линии заморозки решает несколько ключевых задач. Она в автоматическом режиме поддерживает заданный температурный режим и скорость движения конвейера. Автоматизация обеспечивает синхронизацию работы всех узлов — от подачи до выгрузки продукта. Это минимизирует влияние человеческого фактора, гарантирует повторяемость результата и безопасность эксплуатации оборудования.
Типовые ошибки при внедрении
Некорректная реализация технологии приводит к снижению качества продукта и экономическим потерям. Типовые ошибки включают:
- Игнорирование сорта и способа нарезки яблок при выборе режимов.
- Неправильно подобранный температурный режим, ведущий к медленной заморозке и большой потере влаги.
- Недостаточная скорость или неравномерное распределение воздушного потока.
- Использование оборудования, не предназначенного для деликатных продуктов.
- Отсутствие синхронизации скорости линии с этапами подготовки и упаковки.
- Недооценка важности автоматизации для поддержания стабильных параметров.
- Выбор линии без учёта требований к санитарной обработке. В этом случае полезен технический аудит для оценки соответствия стандартам.
- Неверный расчет производительности холодильной машины. Для предотвращения подобных ошибок рекомендуется инженерная консультация на этапе планирования.
Технические характеристики системы
Типовая схема решения: шоковая заморозка яблок
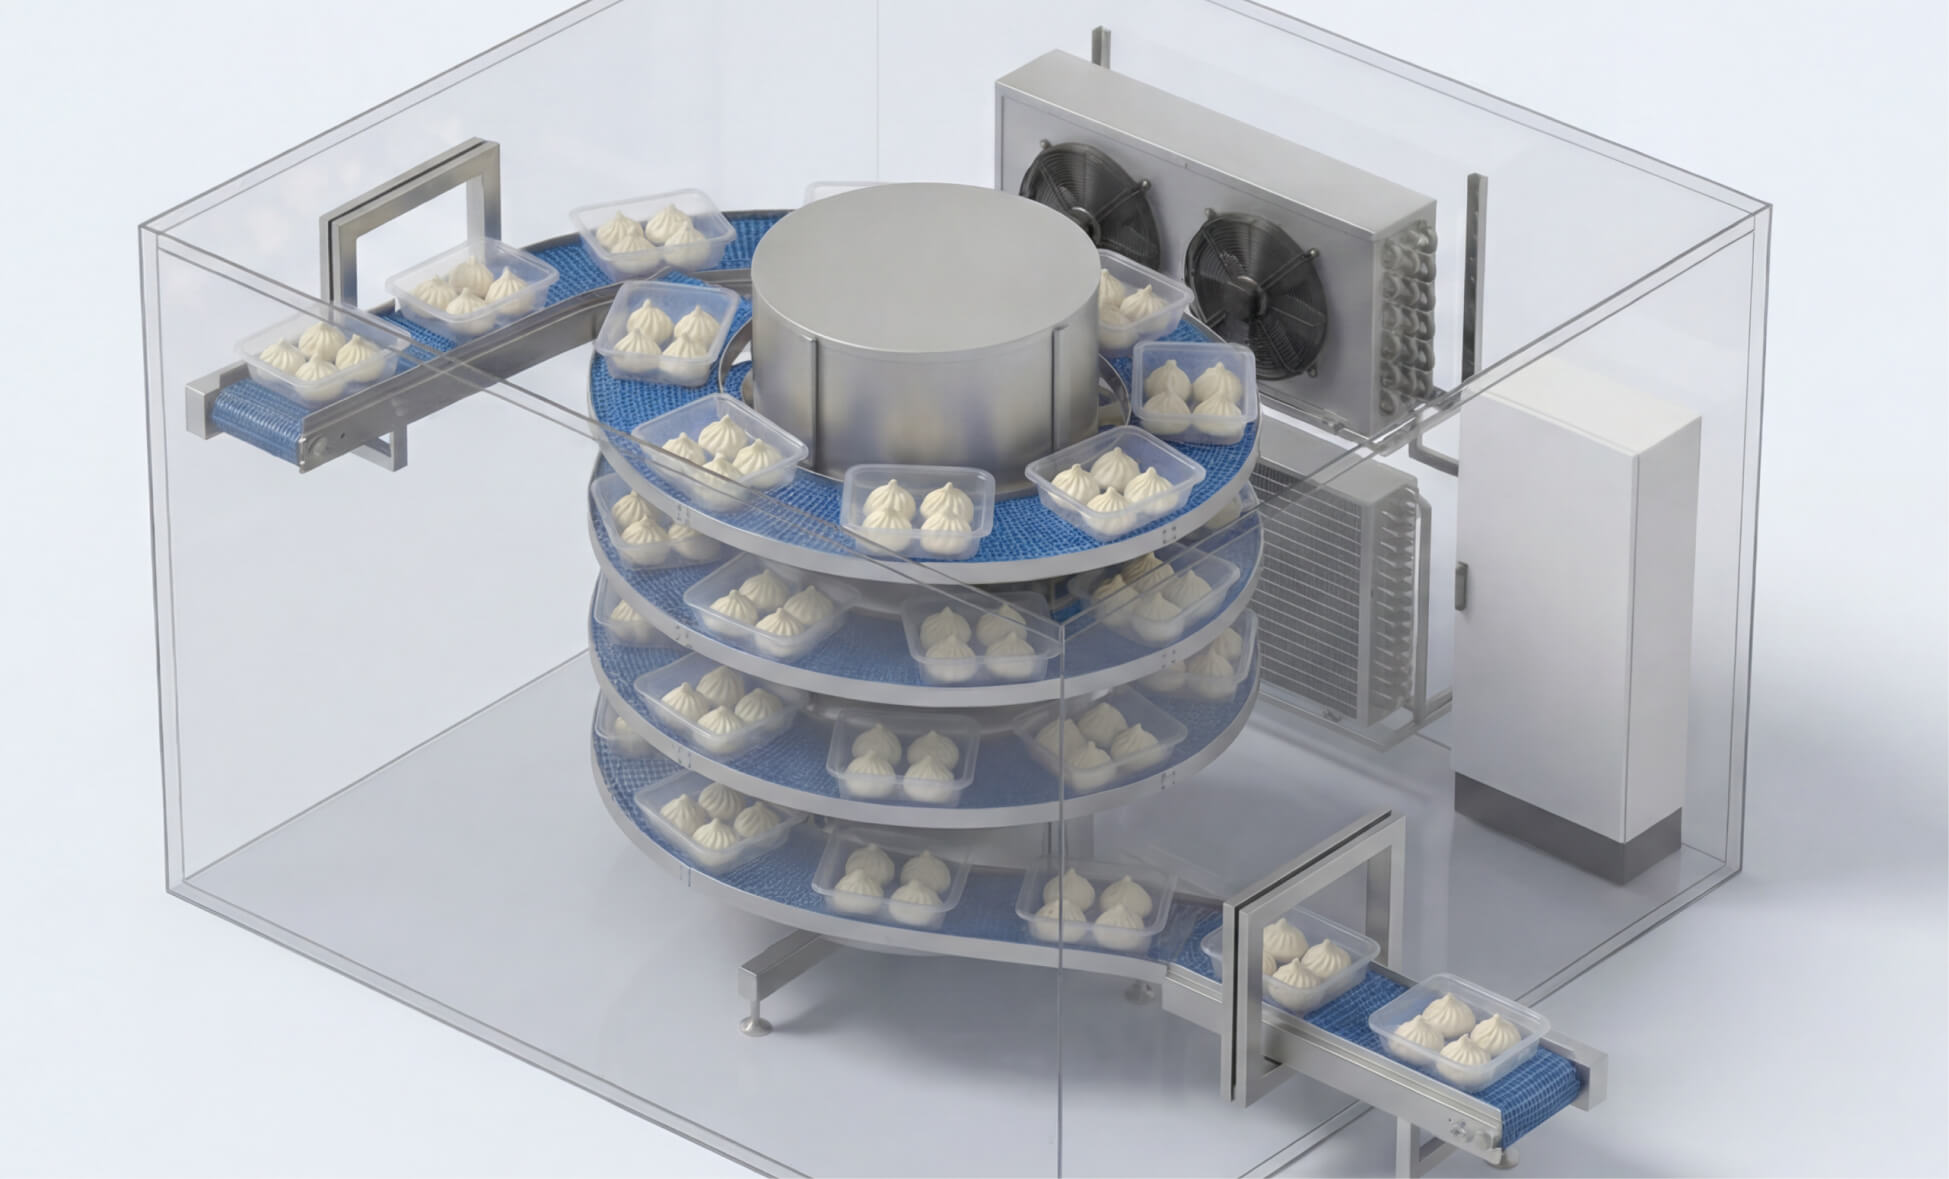
Варианты входа и выхода продукта со спирального конвейера:


Типовая комплектация

Этапы работ