

Пельмени
- Снижение усушки продукта
- Сохранение структуры, вкуса и формы
- Компактная спиральная компоновка
- Гигиеническое исполнение для пищевого производства
Особенности продукта
Особенности продукта и требования к заморозке
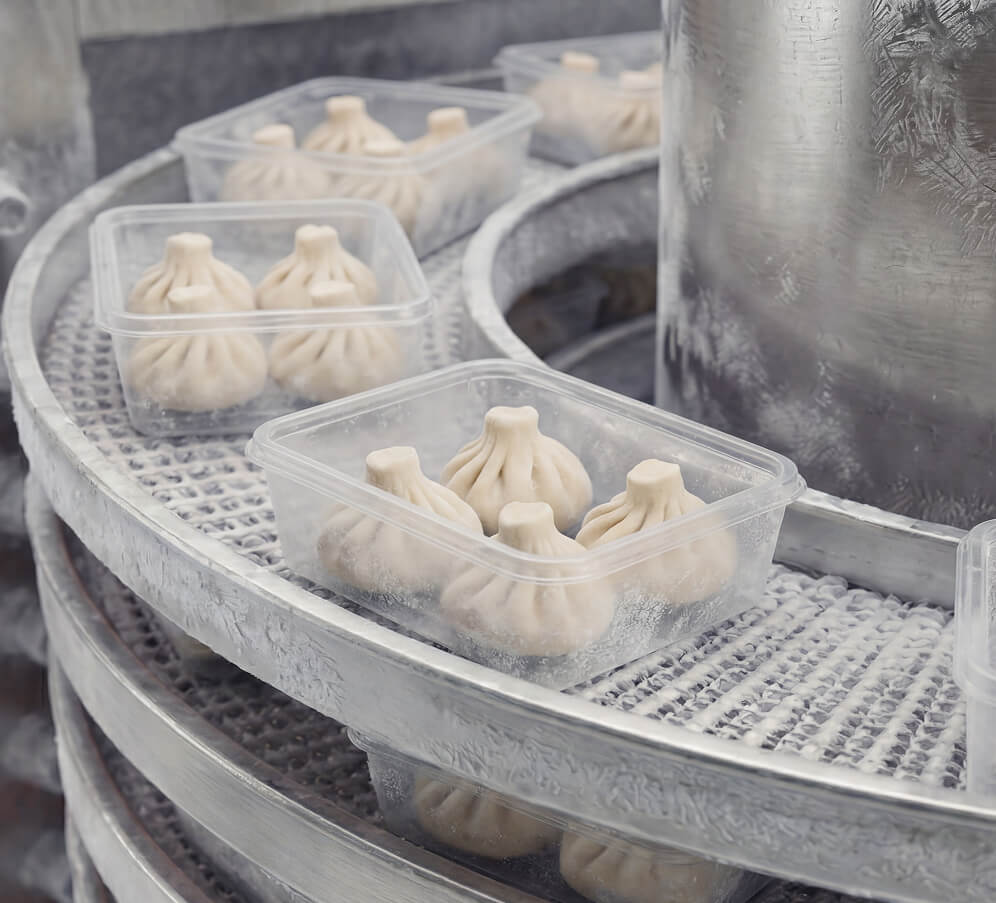
Пельмени как продукт имеют тонкую тестовую оболочку и влажную начинку, что делает их склонными к слипанию и механической деформации при обработке. Неверно подобранный температурный режим или скорость воздушного потока вызывают термический шок, который приводит к растрескиванию теста и потере сочности начинки. Важно минимизировать потерю влаги при заморозке. Технология должна обеспечивать индивидуальную (IQF) заморозку каждого изделия для сохранения его структуры и формы. Применение универсальных решений без учета этих особенностей неизбежно ведет к увеличению процента брака и снижению потребительских качеств продукта.
Технология обработки
Технология шоковой заморозки
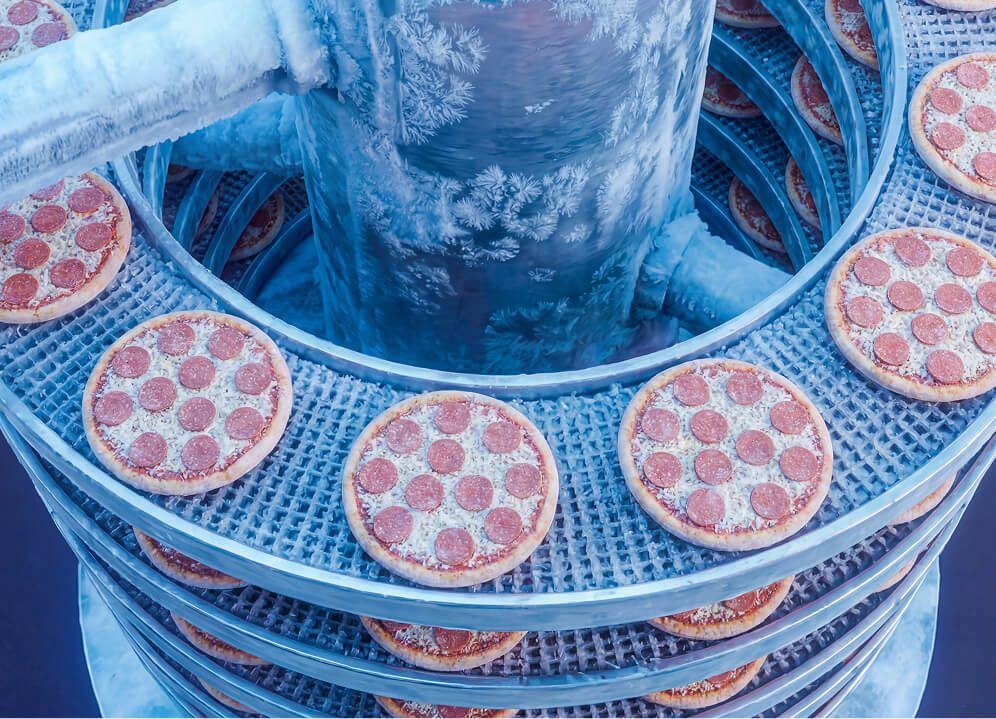
Технология шоковой заморозки, применяемая для различных пищевых продуктов, в случае с пельменями реализуется через интенсивный обдув потоком холодного воздуха с температурой от -30 до -40 °C в спиральном или туннельном фризере. Такой подход обеспечивает быстрое падение температуры в центре продукта и равномерную кристаллизацию влаги в микрокристаллы, которые не повреждают структуру теста и начинки. Критичный параметр — время замораживания. Оно должно быть минимально достаточным, чтобы предотвратить дегидратацию поверхности и слипание изделий на конвейере. Корректно спроектированная аэродинамика и циркуляция холодного воздуха гарантируют стабильное качество для всей партии.
Состав оборудования
Оборудование для реализации технологии
Комплект оборудования для шоковой заморозки пельменей проектируется как единый технологический комплекс. Такая промышленная линия включает следующие компоненты: - Спиральный фризер для компактного размещения длинного конвейера на малой площади. - Альтернатива - туннель шоковой заморозки для прямоточной обработки больших объемов. - Подающий и отводящий инспекционные конвейеры для контроля и транспортировки. - Теплоизолированная камера из сэндвич-панелей для поддержания низкотемпературного режима. - Высокоэффективные воздухоохладители, создающие интенсивный и равномерный воздушный поток. - Холодильная машина (агрегат), производительность которой рассчитана под конкретную нагрузку. - Система управления на базе промышленного контроллера для синхронизации всех узлов. - Узлы автоматической мойки и санитарной обработки конвейера (CIP-система). - Система оттайки воздухоохладителей для обеспечения непрерывной работы линии.
Параметры подбора линии
Ключевые параметры подбора линии
Конфигурация линии определяется на основе инженерного расчета, учитывающего следующие параметры: - Требуемая производительность линии в кг/час, от которой зависит размер фризера и мощность холодильной установки. - Массогабаритные характеристики одного изделия, влияющие на выбор шага ленты и время заморозки. - Начальная и конечная температура продукта, определяющие необходимую холодопроизводительность. - Целевое время замораживания, от которого зависит длина конвейера и скорость воздушного потока. - Тип и скорость конвейерной ленты, подбираемые для минимизации риска повреждения продукта. - Доступная производственная площадь, диктующая выбор между спиральным и туннельным фризером. - Требования к санитарному исполнению и уровню автоматизации мойки, зависящие от стандартов предприятия.
Интеграция в производство
Интеграция в производственную линию
Линия заморозки пельменей встраивается в производственный цикл между аппаратом формовки и упаковочной машиной. Ключевая задача интеграции — синхронизация скоростей подачи и выгрузки продукта для предотвращения его скопления или простоев смежного оборудования. Система конвейеров проектируется для плавной и бережной транспортировки, исключающей механическое повреждение сырых изделий. Комплексная автоматизация, управляемая центральным контроллером, согласует работу морозильного комплекса с другими участками цеха, формируя единое непрерывное поточное производство.
Автоматизация и управление
Управление и автоматизация процесса
Система управления (АСУ ТП) выполняет функцию центрального узла, обеспечивающего стабильность всего технологического процесса. Она в реальном времени отслеживает и корректирует заданный температурный режим, скорость движения конвейера и производительность воздухоохладителей. Автоматизация линии заморозки исключает ошибки, связанные с человеческим фактором, гарантирует повторяемость качества от партии к партии и обеспечивает безопасную эксплуатацию оборудования в заданных параметрах.
Типовые ошибки при внедрении
Типовые ошибки при реализации технологии
При проектировании и внедрении линий для шоковой заморозки пельменей часто допускаются следующие инженерные ошибки: - Использование статических камер вместо динамической шоковой заморозки, что приводит к медленному промерзанию и потере качества. - Неверный расчет производительности холодильной машины, приводящий к невозможности поддержания режима. - Недостаточная скорость или неравномерное распределение воздушного потока, создающее зоны медленной заморозки. - Игнорирование технологии индивидуальной заморозки (IQF), что ведет к слипанию продукта в комки. - Неправильно подобранный тип или материал конвейерной ленты, который повреждает тестовую оболочку. - Отсутствие синхронизации линии с участками формовки и упаковки, вызывающее простои и потери. - Недооценка важности систем автоматической мойки, что усложняет поддержание требуемого санитарного исполнения. - Попытка экономии на автоматизации, которая оборачивается нестабильным качеством и зависимостью от операторов.
Технические характеристики системы
Типовая схема решения: шоковая заморозка пельменей
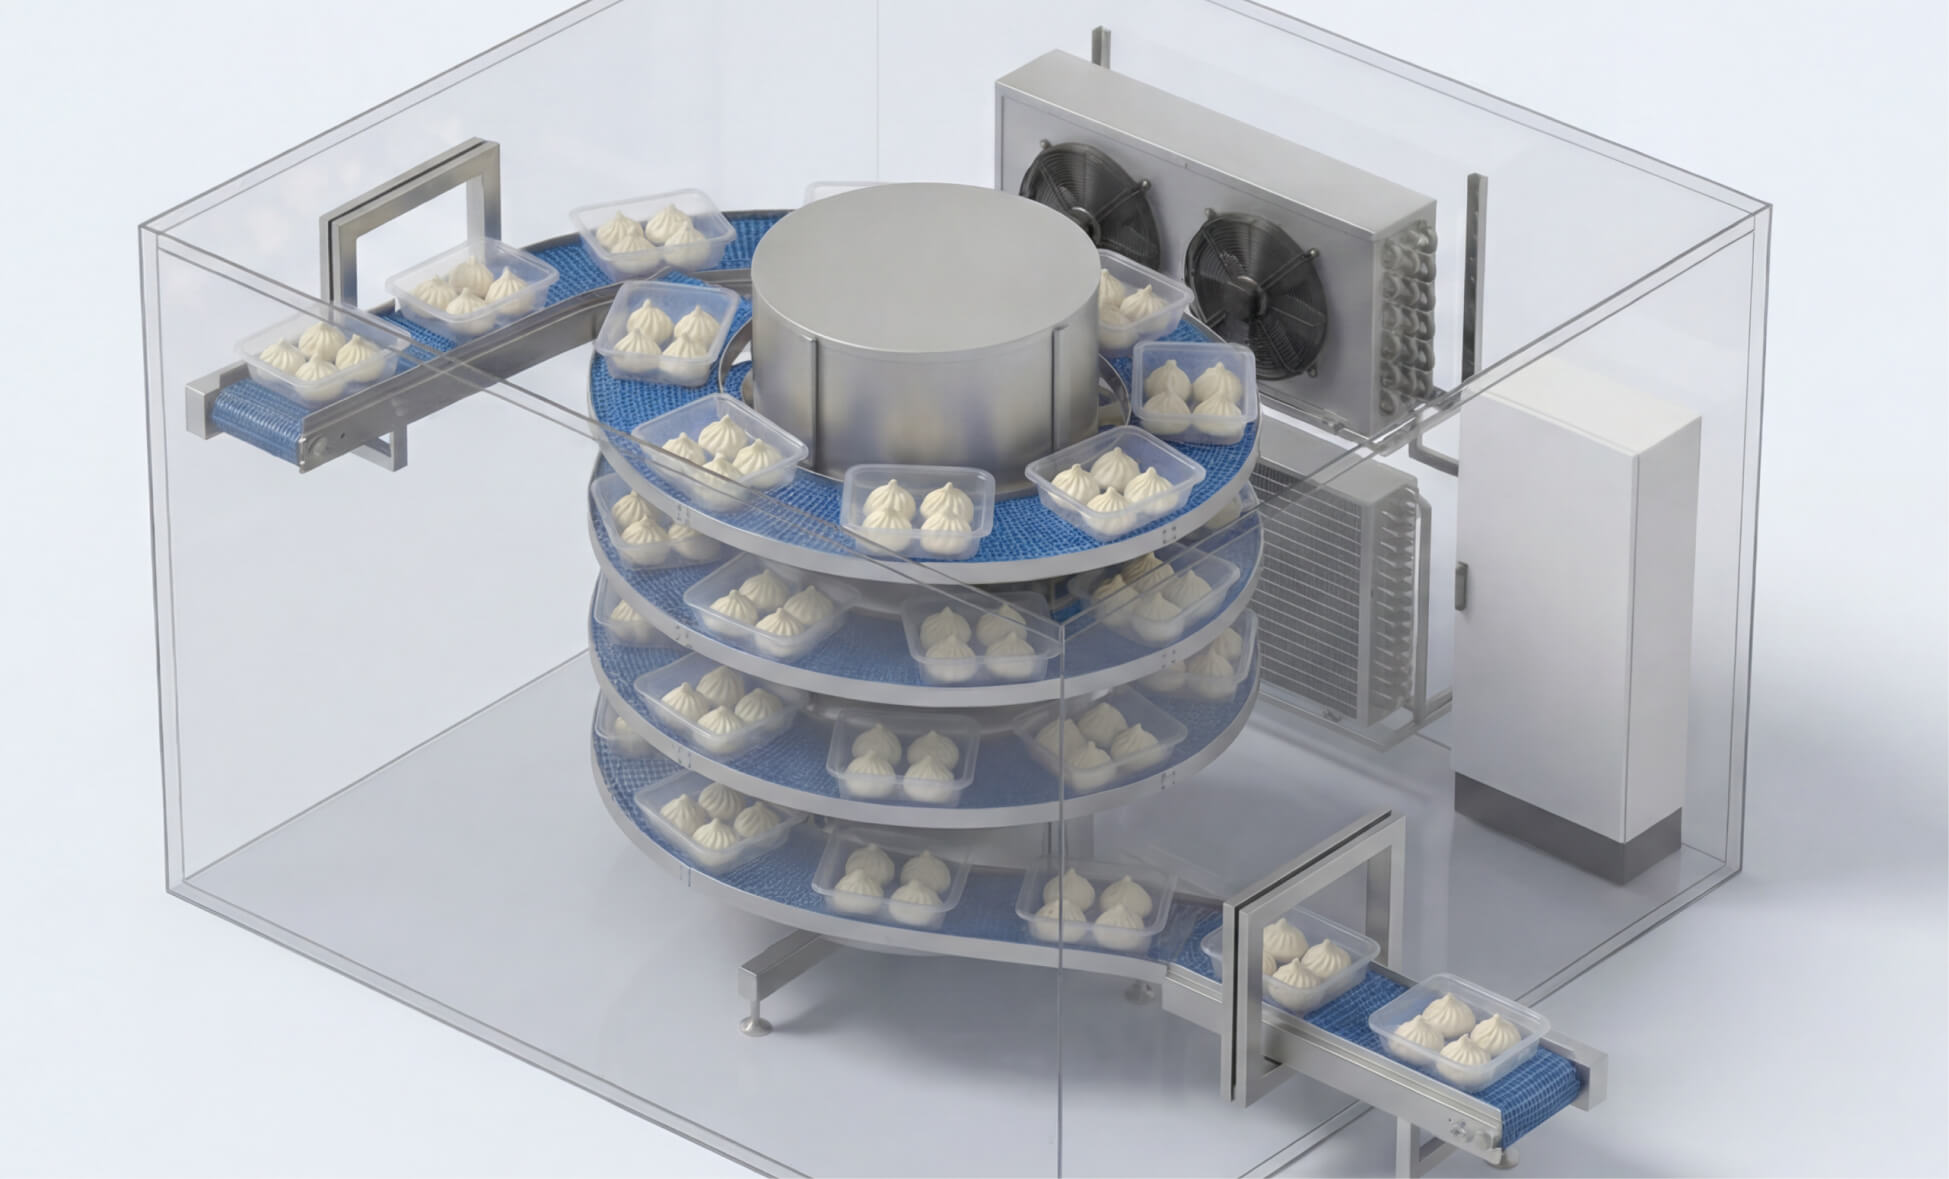
Варианты входа и выхода продукта со спирального конвейера:


Типовая комплектация

Этапы работ