

Картофель
- Снижение усушки продукта
- Сохранение структуры, вкуса и формы
- Компактная спиральная компоновка
- Гигиеническое исполнение для пищевого производства
Особенности продукта
Картофельная соломка для фри обладает специфическими свойствами: высокое содержание крахмала и влаги, а также повышенная хрупкость после бланширования. Эти параметры диктуют строгие требования к скорости заморозки и интенсивности воздушного потока. Применение универсального оборудования без учета этих факторов приводит к слипанию продукта, потере товарной формы и ухудшению потребительских качеств готового картофеля фри.
Технология обработки
Технология шоковой заморозки картофеля фри базируется на принципе индивидуальной быстрой заморозки (IQF). Подготовленный продукт поступает в морозильный аппарат, где обдувается интенсивным потоком холодного воздуха с температурой -30...-40°C. Такой температурный режим и высокая скорость циркуляции воздуха обеспечивают минимальное время замораживания за счет быстрого прохождения критической зоны от 0 до -5°C. В результате влага кристаллизуется в микрокристаллы, что исключает слипание ломтиков и сохраняет их клеточную структуру.
Состав оборудования
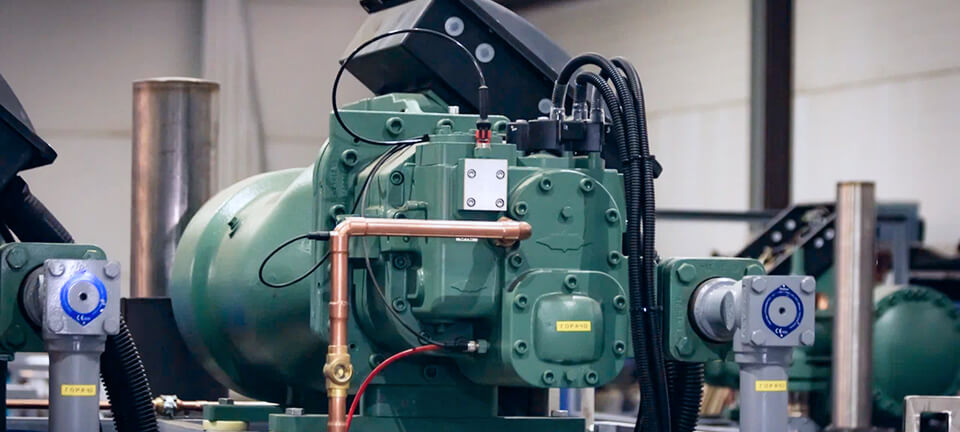
Типовое оборудование для шоковой заморозки картофеля фри включает следующие элементы: - Подающий инспекционный конвейер для равномерной загрузки и отбраковки. - Спиральный фризер или туннель шоковой заморозки — ядро линии, где реализуется процесс заморозки. - Теплоизолированная камера фризера для поддержания стабильного температурного режима. - Воздухоохладители для генерации и обеспечения циркуляции холодного воздуха. - Внутренняя конвейерная система фризера, обеспечивающая непрерывное движение продукта. - Холодильная установка (агрегат) для выработки требуемой холодопроизводительности. - Система управления (АСУ ТП) на базе ПЛК для автоматизации линии заморозки и контроля параметров. - Выгрузной конвейер для передачи замороженного продукта на линию упаковки. - Автоматическая система мойки и санитарной обработки (CIP) для соблюдения гигиены.
Параметры подбора линии
Ключевые параметры, определяющие конфигурацию линии: - Сорт картофеля и параметры его предварительной подготовки (бланширование, обжарка). - Требуемая производительность линии, выраженная в кг/час. - Температурный профиль: начальная и конечная температура продукта. - Целевое время замораживания для сохранения качественных характеристик. - Допустимый процент потери влаги при заморозке. - Геометрия продукта: размеры соломки, долек или других форм. - Класс санитарного исполнения оборудования в соответствии со стандартами. - Режим эксплуатации: количество смен, продолжительность непрерывной работы.
Интеграция в производство
Промышленная линия шоковой заморозки — это не изолированный модуль, а ключевой узел в общей производственной цепи. Ее работа должна быть точно синхронизирована с предшествующими этапами: нарезкой, бланшированием и инспекцией продукта. На выходе скорость выгрузки замороженного картофеля согласовывается с производительностью упаковочных машин. Комплексный подход к интеграции, включающий профессиональные Шефмонтажные работы и Пусконаладочные работы, исключает простои, обеспечивает непрерывность цикла и предотвращает появление "узких мест" в производстве.
Автоматизация и управление
Система управления (АСУ ТП) является "мозгом" всей линии заморозки. Она в реальном времени поддерживает заданный температурный режим, регулирует скорость движения конвейера и интенсивность воздушного потока. Качественная Разработка программного обеспечения для контроллеров гарантирует стабильность качества конечного продукта, снижает влияние человеческого фактора и обеспечивает безопасную эксплуатацию всего комплекса оборудования.
Типовые ошибки при внедрении
Типовые ошибки при организации процесса заморозки: - Некорректный выбор температурного режима и скорости воздушного потока, что приводит к избыточной потере влаги. - Применение оборудования, не рассчитанного на работу с продуктом высокой влажности. - Недостаточная холодопроизводительность холодильной установки. - Неравномерная загрузка конвейера, приводящая к смерзанию продукта в комки. - Игнорирование требований к санитарной обработке и конструкции CIP-мойки. - Отсутствие аппаратной и программной синхронизации со смежным оборудованием. - Недооценка роли АСУ ТП в стабилизации качества итогового продукта. - Использование конструкционных материалов, не соответствующих пищевым стандартам (например, не нержавеющая сталь).
Технические характеристики системы
Типовая схема решения: шоковая заморозка картофеля
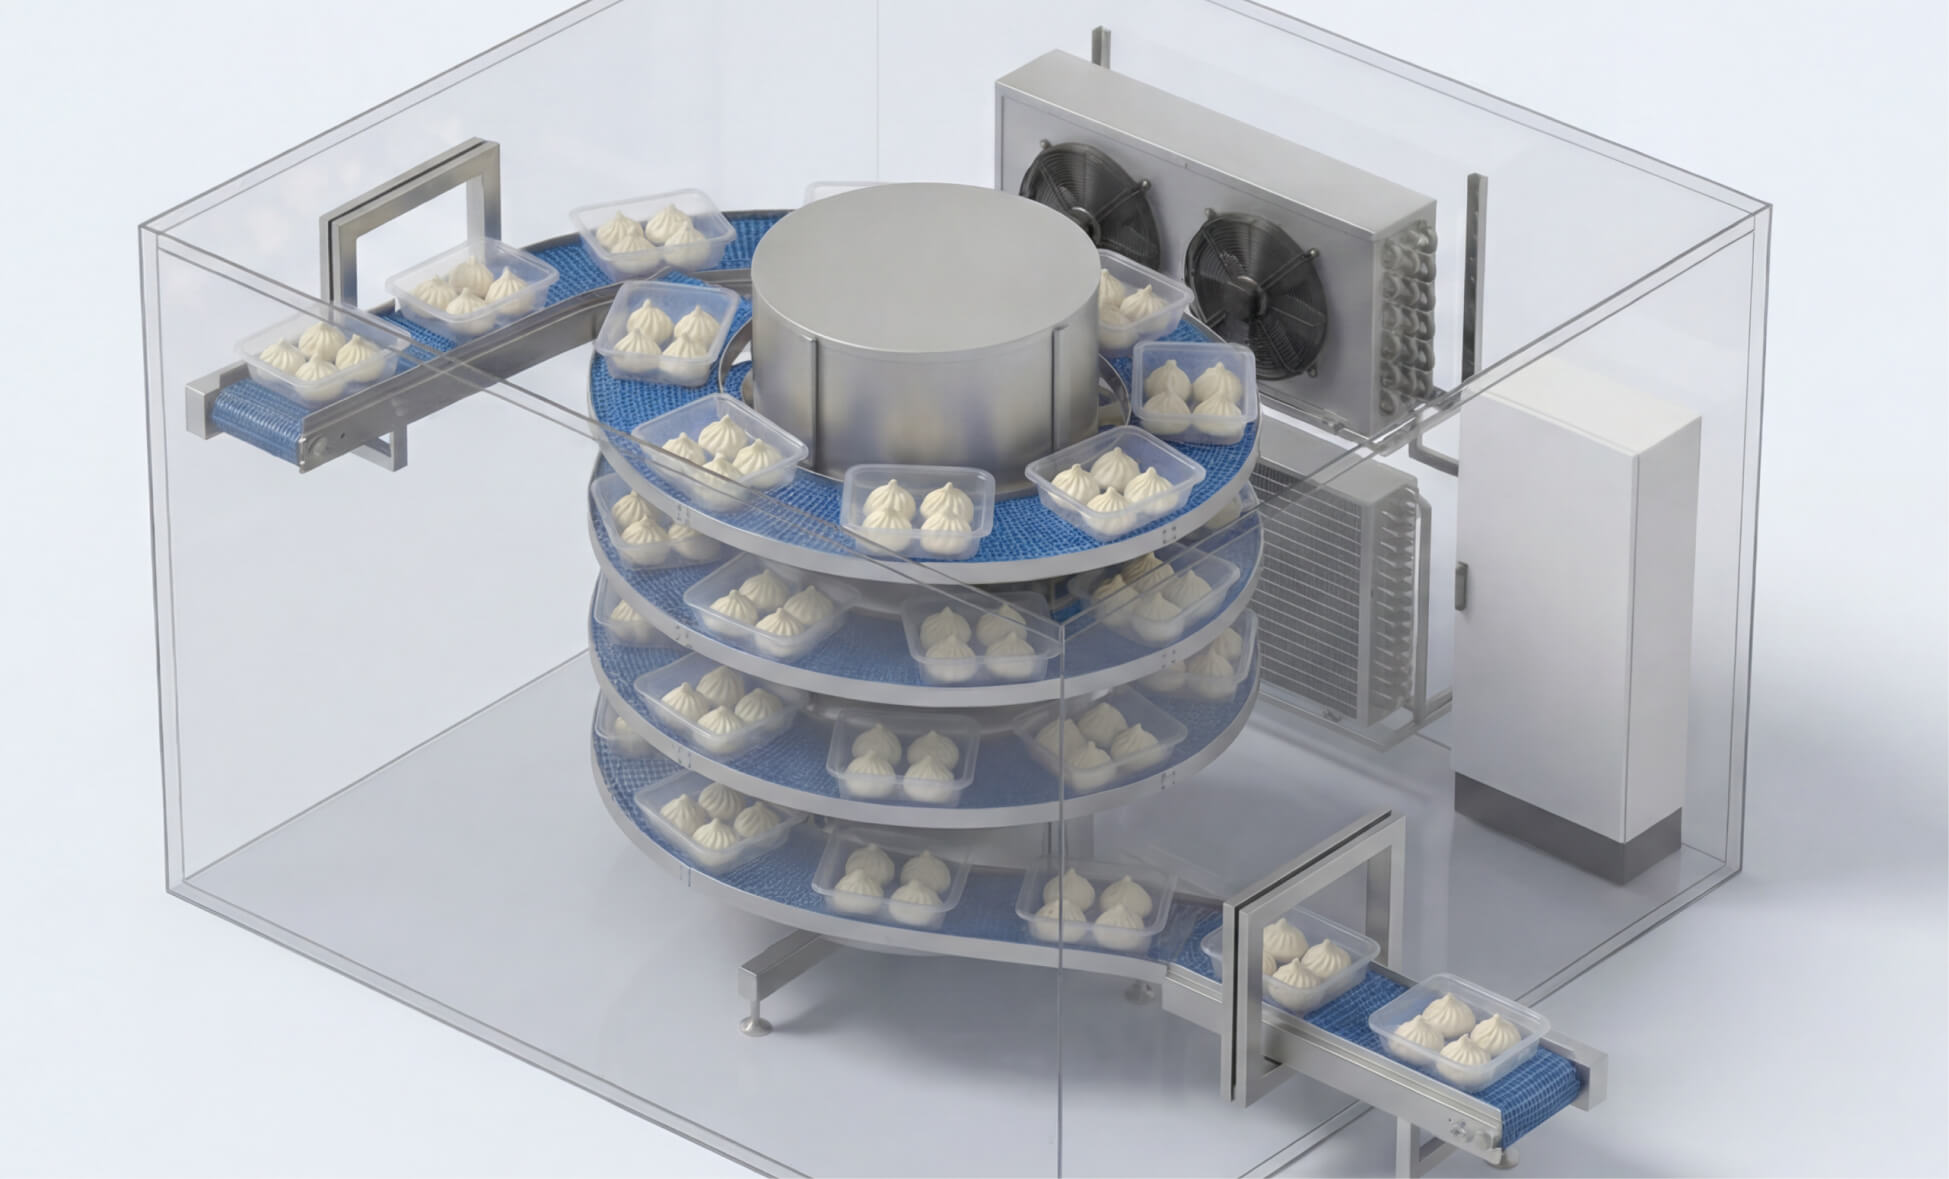
Варианты входа и выхода продукта со спирального конвейера:


Типовая комплектация

Этапы работ