
Морковь
- Снижение усушки продукта
- Сохранение структуры, вкуса и формы
- Компактная спиральная компоновка
- Гигиеническое исполнение для пищевого производства
Особенности продукта
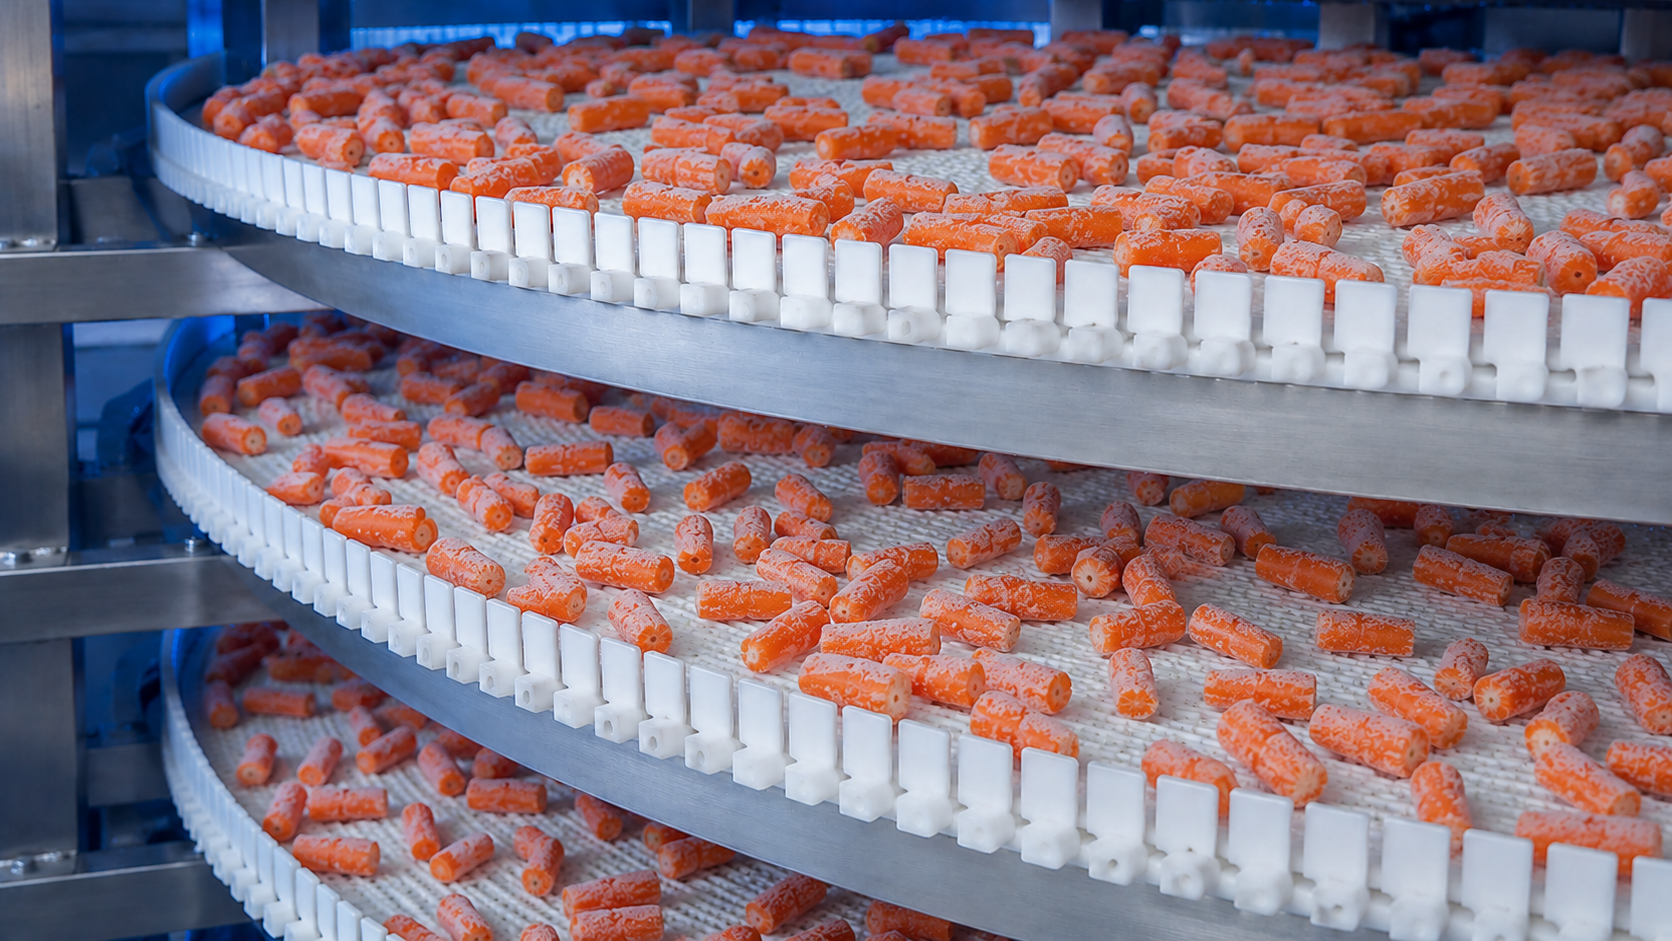
Структура и влажность моркови различаются в зависимости от формы нарезки: кубики, кольца, соломка или целые корнеплоды. Эти физические свойства напрямую определяют выбор режима заморозки и конфигурацию линии. Мелкие фракции требуют флюидизации для предотвращения слипания продукта, а для целой моркови критична деликатная подача для исключения механических повреждений. Применение универсальных решений, которые не учитывают эти особенности, неизбежно приводит к потере товарного вида, снижению качества и увеличению процента брака.
Технология обработки
Технология заморозки моркови основана на интенсивном обдуве продукта потоком холодного воздуха с температурой от -30°C до -40°C. Высокая скорость воздушного потока форсирует прохождение критической зоны кристаллизации (от 0°C до -5°C). Это препятствует формированию крупных кристаллов льда, которые разрушают клеточную структуру и ведут к потере влаги после разморозки. Для нарезанной моркови в туннелях шоковой заморозки применяют IQF-технологию во взвешенном слое (флюидизацию) для обеспечения рассыпчатости готового продукта. Продолжительность всего процесса от подачи до выгрузки составляет 10-20 минут и зависит от размера фракции.
Состав оборудования
Комплект оборудования для шоковой заморозки моркови формирует единую технологическую цепочку и состоит из взаимосвязанных компонентов: - Инспекционный конвейер для визуального контроля качества поступающего сырья. - Установка предварительного охлаждения для снижения начальной температуры продукта. - Подающий виброконвейер, обеспечивающий равномерное распределение моркови на ленте фризера. - Туннельный или спиральный фризер - ядро линии, где происходит непосредственно процесс заморозки. - Система воздухоохладителей, отвечающая за генерацию и циркуляцию холодного воздуха в камере. - Холодильная установка (компрессорный агрегат), обеспечивающая требуемую хладопроизводительность. - Выгрузной конвейер для транспортировки замороженного продукта на этап упаковки. - Система управления на базе ПЛК, синхронизирующая работу всех узлов линии. - Встроенная система мойки конвейерных лент для соблюдения санитарных норм. - Вспомогательные элементы: металлоконструкции, площадки для обслуживания.
Параметры подбора линии
Конфигурация промышленной линии шоковой заморозки определяется на основе анализа ключевых производственных параметров: - Требуемая производительность линии в килограммах в час или тоннах в сутки. - Морфология продукта: форма и размер нарезки (кубик, соломка, кольца) или использование целых корнеплодов. - Температурный режим заморозки: температура продукта на входе и требуемая температура в центре на выходе. - Габаритные ограничения и конфигурация производственного помещения. - Режим эксплуатации: количество смен, продолжительность непрерывной работы и время на разморозку. - Требования к санитарному исполнению, определяющие материалы и конструкцию оборудования. - Необходимый уровень автоматизации для управления технологическим процессом.
Интеграция в производство
Линия шоковой заморозки интегрируется в общую производственную цепочку предприятия. Её внедрение требует точного согласования с оборудованием на предыдущих и последующих этапах. На входе линия должна быть синхронизирована с участками мойки, чистки и нарезки моркови для обеспечения непрерывной и равномерной подачи сырья. На выходе замороженная продукция направляется на весовые дозаторы и упаковочные машины. Ключевая задача интеграции - согласование скоростей всех конвейерных систем для исключения простоев или перегрузки отдельных узлов линии.
Автоматизация и управление
Автоматизация линии заморозки через систему управления (АСУ ТП) обеспечивает стабильность технологического процесса. Она в реальном времени отслеживает и корректирует заданные параметры: температуру воздуха, скорость движения конвейера и производительность вентиляторов. Автоматизация синхронизирует работу всех узлов, ведет учет выработанной продукции и исключает ошибки, связанные с человеческим фактором, что напрямую влияет на стабильность качества заморозки.
Типовые ошибки при внедрении
Типовые ошибки при проектировании и эксплуатации линии заморозки моркови: - Выбор типа морозильного аппарата без учета морфологии продукта (например, спиральный фризер для мелких кубиков вместо флюидизационного). - Недостаточная производительность холодильной установки, неспособной поддерживать стабильный низкотемпературный режим при пиковых нагрузках. - Неравномерная подача сырья на ленту, приводящая к образованию смерзшихся комков и снижению качества IQF. - Отказ от этапа предварительного охлаждения продукта, что увеличивает нагрузку на фризер и время заморозки. - Некорректная настройка скорости конвейера, ведущая к неполной заморозке или перемораживанию продукта. - Отсутствие автоматизированной системы мойки (CIP), что усложняет соблюдение санитарных норм и увеличивает время простоев. - Игнорирование аэродинамики: неправильная организация воздушных потоков внутри камеры снижает эффективность теплообмена.
Технические характеристики системы
Типовая схема решения: шоковая заморозка моркови
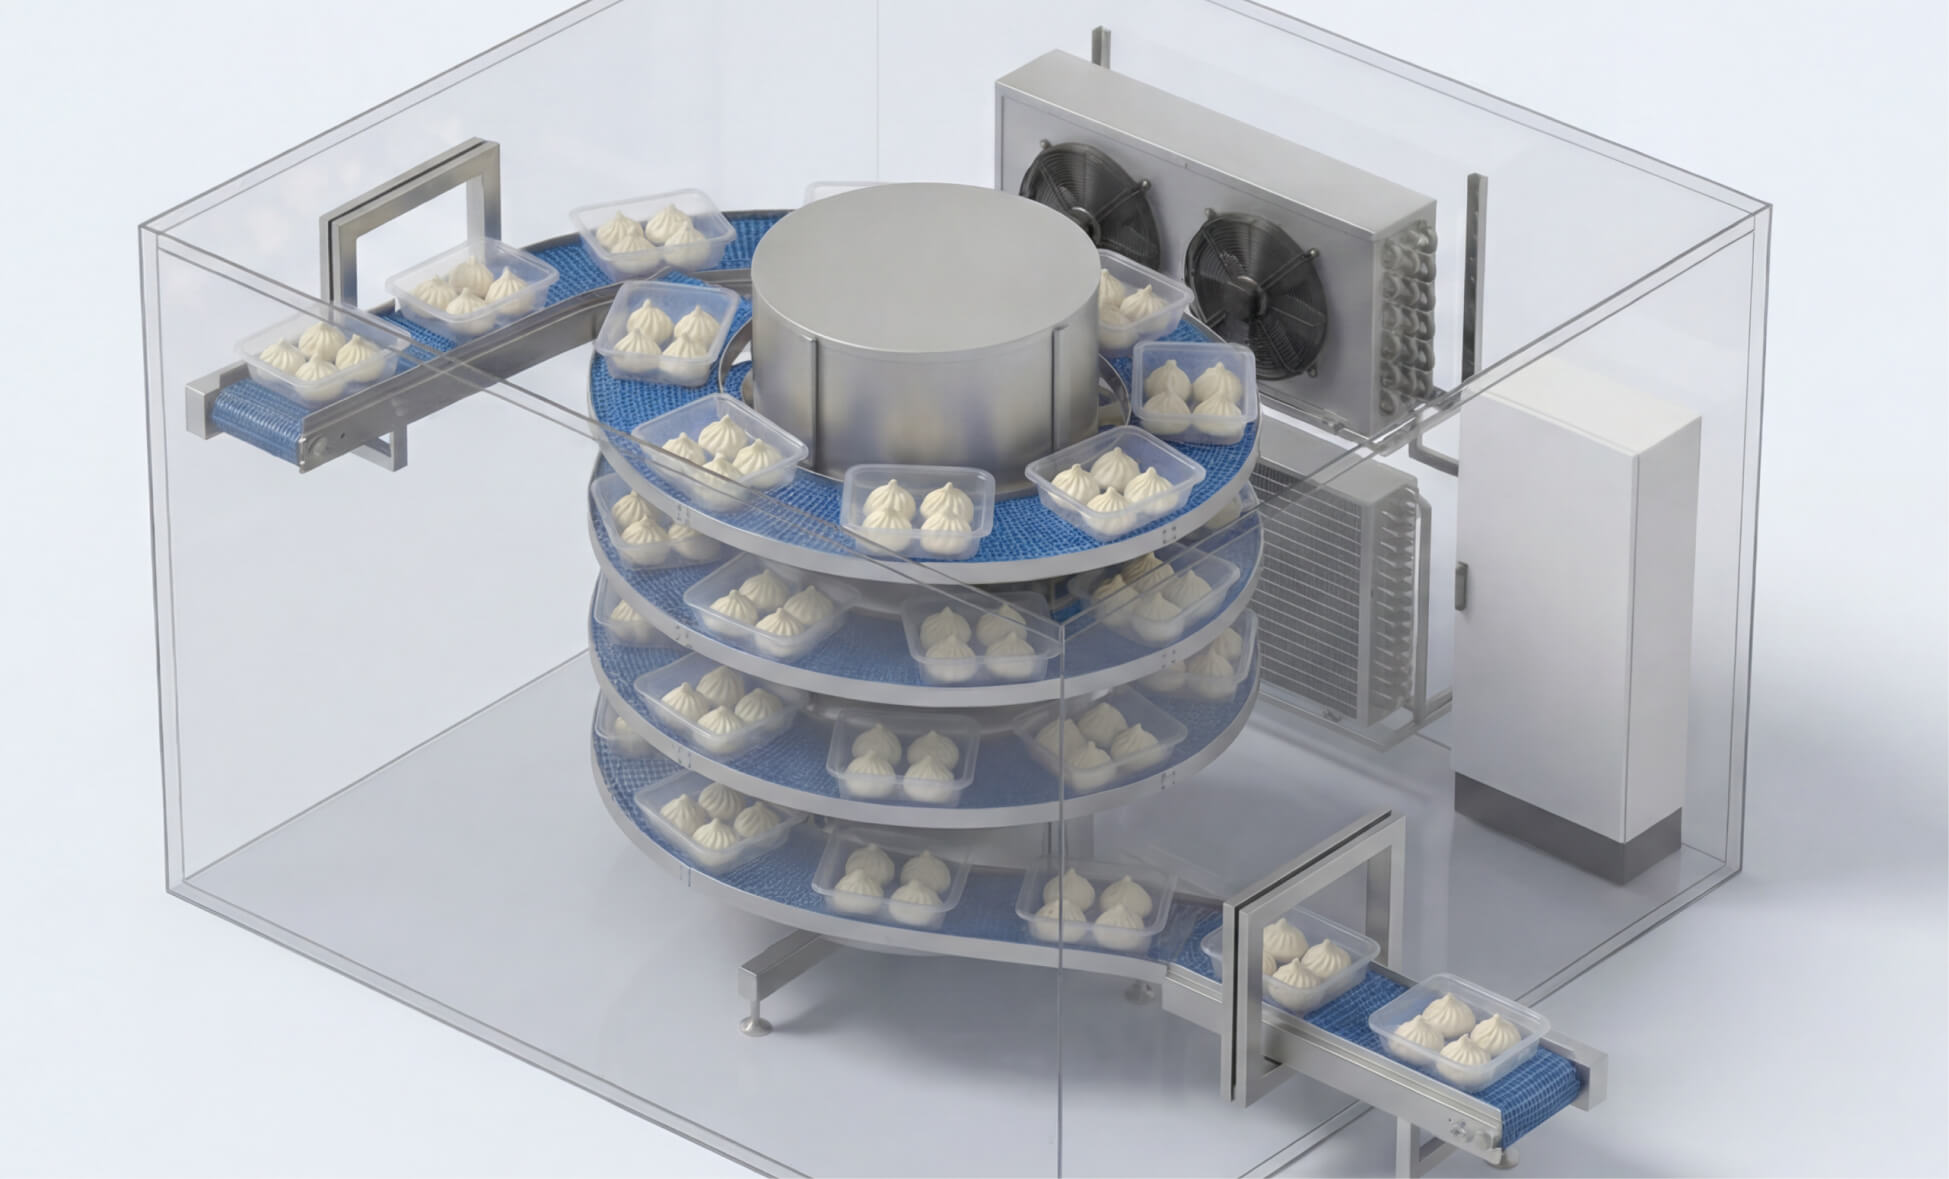
Варианты входа и выхода продукта со спирального конвейера:


Типовая комплектация

Этапы работ